
Ứng dụng Chấn Dập Kim Loại Trong Sản Xuất Vỏ Tủ Điện, Thang Máng Cáp
- 1. Chấn dập kim loại là gì?
- 2. Lợi ích trong sản xuất vỏ tủ điện, thang máng cáp
- 3. Vật liệu thường dùng
- 4. Quy trình gia công vỏ tủ điện
- Bước 1: Rà soát bản vẽ
- Bước 2: Cắt phôi, tạo lỗ
- Bước 3: Dập và chấn tạo hình
- Bước 4: Liên kết và hoàn thiện
- Bước 5: Kiểm tra sản phẩm
- 5. Ứng dụng trong sản xuất thang máng cáp
- 6. Tiêu chuẩn kỹ thuật cần tham khảo
- 7. Lưu ý khi đặt gia công
- 8. Câu hỏi thường gặp
Chấn dập kim loại trong sản xuất vỏ tủ điện, thang máng cáp là quá trình đột lỗ, tạo gân và chấn gấp kim loại tấm theo bản vẽ kỹ thuật. Công nghệ này giúp tạo hình chi tiết, tăng độ cứng vững và bảo đảm tính đồng bộ khi lắp ráp. Bài viết dưới đây làm rõ vật liệu, quy trình gia công và các tiêu chuẩn cần tham khảo, giúp doanh nghiệp, nhà thầu cơ điện lựa chọn phương án phù hợp với yêu cầu công trình.
Chấn dập kim loại là nhóm công nghệ tạo lỗ, gấp mép và định hình kim loại tấm, được ứng dụng rộng rãi trong sản xuất vỏ tủ điện, thang máng cáp. Khi kết hợp với thiết kế và vật liệu phù hợp, công nghệ này giúp sản phẩm có độ cứng vững, kích thước đồng bộ và thuận tiện lắp đặt.
Đối với nhà thầu cơ điện, chất lượng gia công ảnh hưởng trực tiếp đến tiến độ thi công. Lỗ liên kết sai vị trí, cánh tủ cong vênh hoặc mép máng còn ba via đều có thể phát sinh công việc sửa chữa. Vì vậy, kiểm soát quy trình chấn dập ngay từ bản vẽ là bước quan trọng để tối ưu chi phí.
1. Chấn dập kim loại là gì?
Trong gia công kim loại tấm, chấn dập sử dụng lực cơ học thông qua chày, cối và khuôn để tạo hình sản phẩm. Các công đoạn phổ biến gồm:
-
Đột lỗ: Tạo lỗ bắt vít, lỗ lắp thiết bị và lỗ liên kết.
-
Dập tạo hình: Tạo cửa chớp, gân tăng cứng hoặc hình dạng cục bộ.
-
Chấn gấp: Uốn tấm phẳng thành thân tủ, cánh tủ, thành máng và nắp máng.
Máy đột có thể thực hiện một số thao tác tạo hình khi dùng dụng cụ phù hợp; máy chấn tạo các đường gấp theo thiết kế. Cắt laser thường được kết hợp để chuẩn bị phôi và biên dạng phức tạp.
2. Lợi ích trong sản xuất vỏ tủ điện, thang máng cáp
Đồng bộ kích thước: Gia công CNC hỗ trợ kiểm soát vị trí lỗ, góc chấn và kích thước giữa các chi tiết, giúp lắp ráp thuận tiện hơn.
Tăng độ cứng vững: Đường gấp mép và gân tăng cứng giúp kết cấu chống biến dạng khi được thiết kế hợp lý. Hiệu quả phụ thuộc vào vật liệu, chiều dày và hình dạng tiết diện.
Giảm sửa chữa tại công trường: Chi tiết đúng bản vẽ giúp hạn chế khoan lại lỗ, cắt sửa hoặc điều chỉnh phụ kiện.
Linh hoạt sản xuất: Có thể kết hợp cắt laser, đột và chấn để đáp ứng nhiều mẫu sản phẩm. Tuy nhiên, chất lượng vẫn cần được kiểm soát bằng quy trình kiểm tra cụ thể.
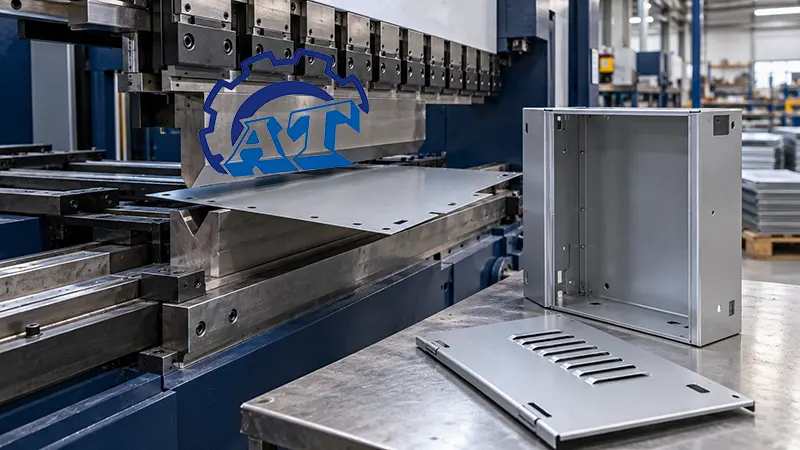
Ứng dụng chấn gấp kim loại trong vỏ tủ điện - Sản xuất tại Xưởng An Thành
3. Vật liệu thường dùng
Lựa chọn vật liệu cần dựa trên môi trường sử dụng, tải trọng và yêu cầu bảo vệ bề mặt.
| Vật liệu | Ứng dụng và lưu ý |
|---|---|
| Thép tấm sơn bảo vệ | Phù hợp với nhiều loại vỏ tủ điện, máng cáp; cần kiểm soát xử lý nền và chất lượng sơn. |
| Tôn mạ kẽm | Dùng cho chi tiết cơ điện; chú ý lớp mạ tại mép cắt, đường chấn và vị trí hàn. |
| Thép mạ kẽm nhúng nóng sau gia công | Cân nhắc khi cần phương án chống ăn mòn phù hợp; kiểm soát lớp phủ và biến dạng. |
| Inox 304, 316 | Dùng khi có yêu cầu riêng về chống ăn mòn, vệ sinh hoặc bề mặt; chọn mác theo môi trường cụ thể. |
Không nên chọn chiều dày chỉ theo tên sản phẩm. Vỏ tủ cần xét kích thước, khung và thiết bị; thang máng cáp cần xét tải cáp, tiết diện và khoảng cách giá đỡ.
4. Quy trình gia công vỏ tủ điện
Bước 1: Rà soát bản vẽ
Xác định kích thước tổng thể, vị trí thiết bị, bản lề, khóa và đường đi cáp. Bản vẽ cần thể hiện vật liệu, chiều dày, bán kính uốn và dung sai quan trọng.
Bước 2: Cắt phôi, tạo lỗ
Phôi được cắt và tạo lỗ bằng công nghệ phù hợp. Đột CNC có thể được cân nhắc với nhiều lỗ lặp lại; cắt laser thuận tiện cho biên dạng thay đổi. Sau gia công, cần xử lý ba via.
Bước 3: Dập và chấn tạo hình
Tạo cửa chớp, gân tăng cứng và các đường gấp của thân, cánh, đáy tủ. Cần kiểm tra chi tiết đầu tiên trước khi sản xuất hàng loạt, đồng thời hiệu chỉnh ảnh hưởng của đàn hồi sau uốn.
Bước 4: Liên kết và hoàn thiện
Các chi tiết được hàn, tán hoặc bắt vít theo thiết kế, sau đó xử lý bề mặt và lắp phụ kiện. Nếu có hàn, cần kiểm soát biến dạng để tránh lệch khung hoặc cong cánh.
Bước 5: Kiểm tra sản phẩm
Kiểm tra kích thước, độ vuông, khe cửa, khả năng đóng mở và lớp phủ. Cấp bảo vệ IP cần được đánh giá theo cấu hình hoàn chỉnh, không thể kết luận chỉ bằng quan sát đường chấn.
Xưởng An Thành nhận chấn kim loại theo yêu cầu, gia công vỏ tủ điện, thang máng cáp theo bản vẽ. Liên hệ để được tư vấn và báo giá.
5. Ứng dụng trong sản xuất thang máng cáp
Chấn dập được sử dụng để tạo thành máng, mép tăng cứng, nắp máng, thành thang và các lỗ liên kết. Ngoài đoạn thẳng, hệ thống còn có co, nhánh chữ T, chữ X và đoạn chuyển kích thước.
Các chi tiết phải đồng bộ để lắp ghép thuận tiện. Mép tiếp xúc với cáp cần được xử lý, tránh ba via hoặc cạnh sắc gây hỏng vỏ cáp.
Lỗ trên máng có thể phục vụ thông thoáng, thoát nước hoặc cố định cáp. Tuy nhiên, đột lỗ cũng làm thay đổi tiết diện chịu lực, vì vậy cần được tính đến trong thiết kế.
Khả năng chịu tải phải được xem xét cùng khoảng cách giá đỡ, mối nối và điều kiện thử nghiệm. Một thông số tải trọng riêng lẻ chưa đủ để xác định sản phẩm phù hợp với công trình.
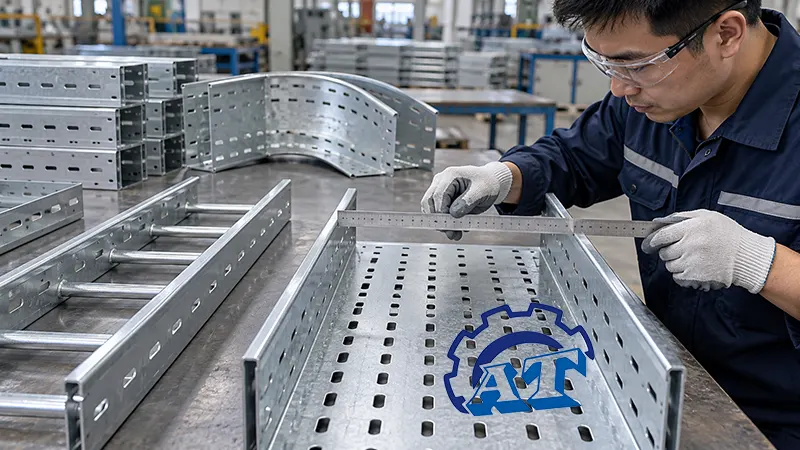
Kiểm tra kích thước thang máng cáp sau gia công - Xưởng An Thành
6. Tiêu chuẩn kỹ thuật cần tham khảo
| Tiêu chuẩn | Phạm vi liên quan |
|---|---|
| TCVN 10688:2015 | Hệ thống máng cáp và thang cáp; tương đương IEC 61537:2006. |
| IEC 61537:2023 | Yêu cầu và thử nghiệm đối với hệ thống máng cáp, thang cáp. |
| TCVN 9208:2012 | Lắp đặt cáp và dây dẫn điện trong công trình công nghiệp, theo phạm vi tiêu chuẩn. |
| IEC 62208:2023 | Vỏ rỗng dùng cho cụm đóng cắt và điều khiển hạ áp. |
| IEC 60529 | Phân loại cấp bảo vệ bằng vỏ ngoài theo mã IP. |
Các tiêu chuẩn trên có phạm vi khác nhau; hồ sơ đặt hàng cần ghi rõ phiên bản áp dụng và yêu cầu kiểm tra. Tiêu chuẩn vỏ rỗng không thay thế việc đánh giá tủ đã lắp đầy đủ thiết bị.
7. Lưu ý khi đặt gia công
Để báo giá sát nhu cầu và hạn chế phát sinh, khách hàng nên cung cấp:
-
Bản vẽ và số lượng từng mã sản phẩm.
-
Vật liệu, chiều dày và dung sai.
-
Yêu cầu sơn, mạ hoặc hoàn thiện.
-
Môi trường sử dụng và tiêu chuẩn áp dụng.
-
Hồ sơ nghiệm thu, tiến độ và địa điểm giao hàng.
Riêng vỏ tủ điện, cần làm rõ cấp bảo vệ và phụ kiện. Với thang máng cáp, cần bổ sung tải trọng, khoảng cách giá đỡ và danh mục phụ kiện.
8. Câu hỏi thường gặp
Chấn dập có thay thế cắt laser không?
Không hoàn toàn. Cắt laser tạo phôi và biên dạng; đột dập tạo lỗ hoặc hình dạng cục bộ; chấn tạo góc gấp. Các công nghệ thường bổ trợ nhau.
Máng cáp càng dày càng tốt?
Chiều dày cần phù hợp với tiết diện, tải trọng và khoảng cách giá đỡ. Chọn quá dày có thể tăng chi phí không cần thiết.
Vỏ tủ chấn chính xác có tự động đạt IP65?
Không. Cấp IP còn phụ thuộc gioăng, mối ghép, cửa thông gió, đầu vào cáp và kết quả đánh giá phù hợp.
Chất lượng chấn dập kim loại đến từ sự đồng bộ giữa thiết kế, vật liệu, gia công và kiểm tra. Thống nhất yêu cầu ngay từ đầu giúp sản phẩm đáp ứng công năng và giảm sửa chữa khi lắp đặt.
Bạn cần gia công vỏ tủ điện, thang máng cáp? Hãy gửi bản vẽ, vật liệu và số lượng để được tư vấn phương án sản xuất, báo giá gia công cơ khí phù hợp.

CÔNG TY TNHH KỸ THUẬT AN THÀNH
Địa chỉ: 5 Võ Văn Bích, xã Bình Mỹ, Tp. Hồ Chí Minh, Việt Nam
Hotline: 0942 127 028
Email: cokhi.anthanhtech@gmail.com
Tin tức liên quan

09/10
2026
Bạn đang kiểm tra nhãn mác quần áo và thắc mắc vải sợi polyester thuộc loại vải nào? Trả lời ngắn gọn: Vải polyester thuộc nhóm vải sợi hóa học, cụ thể là vải dệt từ sợi tổng hợp.

09/10
2026
Dập vuốt kim loại (Deep Drawing) là nguyên công định hình không gian đóng vai trò xương sống trong ngành gia công áp lực tấm hiện đại. Khả năng biến đổi tấm phôi phẳng thành các cấu kiện rỗng 3D liền khối giúp công nghệ này thống trị chuỗi sản xuất ô tô, hàng không và thiết bị gia dụng.

09/10
2026
Gia công dập thép tấm dày là quá trình sử dụng máy ép và khuôn để cắt, đột, uốn, dập vuốt hoặc tạo hình thép có chiều dày lớn. Công nghệ phù hợp phải được lựa chọn dựa trên mác thép, chiều dày, hình dạng sản phẩm, sản lượng và yêu cầu dung sai. Máy ép thủy lực thường phù hợp với chi tiết lớn hoặc dập vuốt sâu, trong khi máy ép cơ và servo phù hợp hơn với sản xuất tốc độ cao và quy trình lặp lại.

26/09
2026
Dây tăng đơ bị xoắn khi siết dễ gây kẹt trục, đứt gãy và tuột kiện hàng. Tuyệt đối không cố siết ép cho thẳng. Hãy xả lực an toàn, tháo xoắn, kiểm tra sờn rách và luồn lại đúng cách. Dưới đây là 5 bước xử lý nhanh và dấu hiệu bắt buộc phải thay mới thiết bị.
Xem thêm