
Kerf width (bề rộng đường cắt) là gì? Ảnh hưởng đến chất lượng gia công như thế nào?
- 1. Kerf Width là gì?
- 2. Đặc Điểm Của Kerf Width Trong Cắt Laser
- 3. Những yếu tố ảnh hưởng đến Kerf Width trong gia công laser
- 3.1. Công suất laser
- 3.2. Tốc độ cắt
- 3.3. Vị trí tiêu điểm (Focus Position)
- 3.4. Loại vật liệu và độ dày phôi
- 3.5. Khí hỗ trợ và áp suất khí
- 4. Kerf Width ảnh hưởng đến chất lượng gia công như thế nào?
- 5. Cách tính và bù Kerf Width trong gia công laser
- 6. Phương pháp kiểm soát Kerf Width để nâng cao chất lượng gia công
- 6.1. Hiệu chỉnh thông số cắt phù hợp
- 6.2. Kiểm tra và bảo dưỡng đầu cắt laser
- 6.3. Thực hiện cắt mẫu trước khi sản xuất hàng loạt
- 7. Câu hỏi thường gặp về Kerf Width (FAQ)
- 8. Kết luận
Trong gia công kim loại bằng công nghệ laser, độ chính xác của sản phẩm không chỉ phụ thuộc vào công suất máy hay tốc độ cắt mà còn chịu ảnh hưởng bởi nhiều thông số kỹ thuật khác. Một trong những yếu tố quan trọng thường được nhắc đến là Kerf Width (bề rộng đường cắt).
Vậy Kerf Width là gì? Vì sao lại ảnh hưởng đến chất lượng gia công? Làm thế nào để kiểm soát thông số này nhằm hạn chế sai lệch kích thước và tối ưu hiệu quả sản xuất? Hãy cùng tìm hiểu chi tiết trong bài viết dưới đây.
1. Kerf Width là gì?
Kerf Width là bề rộng của khe vật liệu bị loại bỏ trong quá trình cắt bằng laser, được đo bằng khoảng cách giữa hai mép của đường cắt sau khi vật liệu được tách ra.
Hiểu đơn giản, khi chùm tia laser hội tụ vào bề mặt kim loại, năng lượng nhiệt tập trung tại một vùng nhỏ làm vật liệu nóng chảy hoặc hóa hơi. Khí hỗ trợ sẽ đẩy phần vật liệu ra khỏi vùng gia công, tạo thành một khe cắt có chiều rộng nhất định.
Khoảng cách giữa hai thành vách của khe cắt chính là Kerf Width.
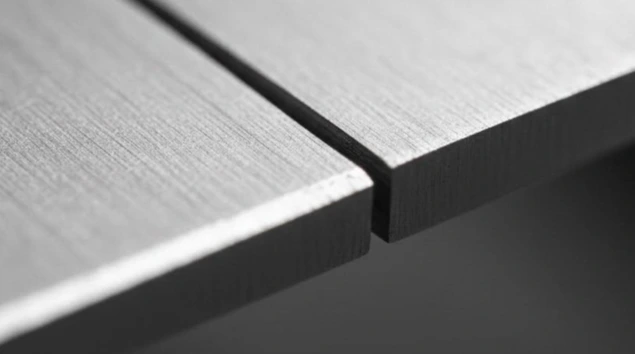
Kerf Width (bề rộng đường cắt) là gì?
Trong kỹ thuật gia công laser, Kerf Width thường được đo bằng milimét (mm) hoặc micromét (µm), tùy thuộc vào độ dày vật liệu và yêu cầu gia công.
2. Đặc Điểm Của Kerf Width Trong Cắt Laser
Một số đặc điểm quan trọng của bề rộng đường cắt gồm:
- Phụ thuộc vào kích thước điểm hội tụ: Đường kính điểm laser tại vị trí hội tụ ảnh hưởng đáng kể đến chiều rộng vùng vật liệu bị tác động.
- Thay đổi theo thông số gia công: Công suất laser, tốc độ cắt, vị trí tiêu điểm và áp suất khí hỗ trợ đều có thể làm thay đổi Kerf Width.
- Có thể không đồng đều theo chiều dày vật liệu: Bề rộng khe cắt phía trên và phía dưới tấm kim loại có thể khác nhau, tạo ra hiện tượng vát mép.
- Ảnh hưởng đến kích thước thành phẩm: Nếu không tính toán bù Kerf phù hợp, kích thước thực tế của chi tiết có thể sai lệch so với bản vẽ thiết kế.
Đặc biệt, Kerf Width không phải là một thông số cố định cho mọi loại máy laser. Giá trị này cần được xác định theo vật liệu, độ dày phôi và điều kiện gia công thực tế.
3. Những yếu tố ảnh hưởng đến Kerf Width trong gia công laser
Bề rộng đường cắt laser chịu tác động của nhiều yếu tố kỹ thuật. Việc hiểu rõ từng yếu tố giúp người vận hành kiểm soát quá trình gia công tốt hơn.
3.1. Công suất laser
Công suất laser quyết định lượng năng lượng được cung cấp cho vùng gia công trong một đơn vị thời gian.
Khi các điều kiện khác được giữ ổn định, việc tăng công suất có thể làm tăng lượng nhiệt đưa vào vật liệu, khiến vùng nóng chảy mở rộng và Kerf Width tăng. Ngược lại, nếu công suất không đủ, vật liệu có thể không được cắt xuyên hoàn toàn, gây ra hiện tượng cắt không đứt hoặc đường cắt không liên tục.
Do đó, công suất laser cần được lựa chọn phù hợp với loại vật liệu, độ dày phôi và tốc độ gia công.
3.2. Tốc độ cắt
Tốc độ cắt là tốc độ di chuyển của đầu cắt laser trên bề mặt vật liệu.
Đây là thông số có mối liên hệ trực tiếp với lượng năng lượng nhiệt tác động lên mỗi đơn vị chiều dài đường cắt.
- Tốc độ quá thấp: Nhiệt lượng tích tụ nhiều hơn, có thể làm vùng nóng chảy mở rộng và tăng bề rộng khe cắt.
- Tốc độ quá cao: Năng lượng cung cấp trên mỗi đơn vị chiều dài có thể không đủ, dẫn đến cắt không xuyên, xuất hiện xỉ hoặc mép cắt không đồng đều.
- Tốc độ phù hợp: Giúp duy trì quá trình cắt ổn định, hạn chế biến dạng và cải thiện chất lượng mép cắt.
*Cần lưu ý rằng ảnh hưởng của tốc độ cắt còn phụ thuộc vào công suất laser, vật liệu và điều kiện khí hỗ trợ.
3.3. Vị trí tiêu điểm (Focus Position)
Vị trí tiêu điểm quyết định nơi chùm tia laser đạt mật độ năng lượng cao nhất.
Nếu tiêu điểm được thiết lập không phù hợp, kích thước vùng tác động nhiệt có thể thay đổi, khiến Kerf Width không đồng đều theo chiều sâu vật liệu.
Trong gia công laser kim loại tấm, việc điều chỉnh vị trí tiêu điểm phù hợp giúp tối ưu hình dạng khe cắt, cải thiện độ vuông góc của thành cắt và hạn chế hiện tượng vát mép.
3.4. Loại vật liệu và độ dày phôi
Mỗi loại vật liệu có đặc tính hấp thụ năng lượng, độ dẫn nhiệt, nhiệt độ nóng chảy và khả năng oxy hóa khác nhau.
Ví dụ:
- Thép carbon có đặc tính cắt khác với thép không gỉ.
- Nhôm có khả năng dẫn nhiệt cao, ảnh hưởng đến sự phân bố nhiệt trong vùng gia công.
- Đồng và một số hợp kim đồng có đặc tính phản xạ laser tương đối cao, đòi hỏi điều kiện gia công phù hợp.
Bên cạnh đó, khi độ dày vật liệu tăng, quá trình duy trì năng lượng và loại bỏ vật liệu nóng chảy trên toàn bộ chiều sâu khe cắt trở nên phức tạp hơn.
Vì vậy, không thể sử dụng một giá trị Kerf Width cố định cho tất cả vật liệu và độ dày khác nhau.
3.5. Khí hỗ trợ và áp suất khí
Khí hỗ trợ có nhiệm vụ đẩy vật liệu nóng chảy ra khỏi khe cắt, đồng thời tham gia vào quá trình gia công tùy theo loại khí được sử dụng.
Một số loại khí phổ biến gồm:
- Oxy (O₂): Có thể tham gia phản ứng oxy hóa, hỗ trợ quá trình cắt thép carbon.
- Nitơ (N₂): Thường được sử dụng để hạn chế oxy hóa bề mặt cắt, đặc biệt trong gia công thép không gỉ.
Áp suất khí không phù hợp có thể khiến vật liệu nóng chảy không được loại bỏ hiệu quả, gây xỉ bám, ảnh hưởng đến hình dạng khe cắt và chất lượng mép cắt.
4. Kerf Width ảnh hưởng đến chất lượng gia công như thế nào?
Kerf Width ảnh hưởng trực tiếp đến độ chính xác kích thước, chất lượng mép cắt, khả năng lắp ghép và hiệu quả sử dụng vật liệu. Cụ thể như sau:
- Độ chính xác kích thước: Nếu không tính toán và bù Kerf phù hợp, kích thước chi tiết sau gia công có thể sai lệch so với bản vẽ thiết kế, đặc biệt với các sản phẩm yêu cầu dung sai chặt.
- Độ chính xác của lỗ và khe cắt: Kerf Width quá lớn so với kích thước chi tiết có thể khiến đường kính lỗ lớn hơn thiết kế, khe cắt rộng hơn yêu cầu và các chi tiết thành mỏng bị sai lệch kích thước.
- Chất lượng mép cắt: Kerf không ổn định có thể đi kèm các lỗi như mép cắt gồ ghề, xỉ kim loại bám, đường cắt không đồng đều, thành cắt bị nghiêng hoặc vát và vùng ảnh hưởng nhiệt (HAZ) lớn.
- Khả năng lắp ghép chi tiết: Sai lệch Kerf có thể khiến lỗ bu lông, rãnh ghép hoặc các chi tiết âm – dương không đạt kích thước yêu cầu, gây khe hở hoặc lệch vị trí khi lắp ráp.
- Lượng vật liệu hao hụt: Kerf Width càng lớn thì lượng vật liệu bị loại bỏ càng nhiều. Điều này làm tăng hao phí nguyên liệu, ảnh hưởng đến chi phí sản xuất và hiệu suất bố trí chi tiết trên tấm vật liệu (Nesting).
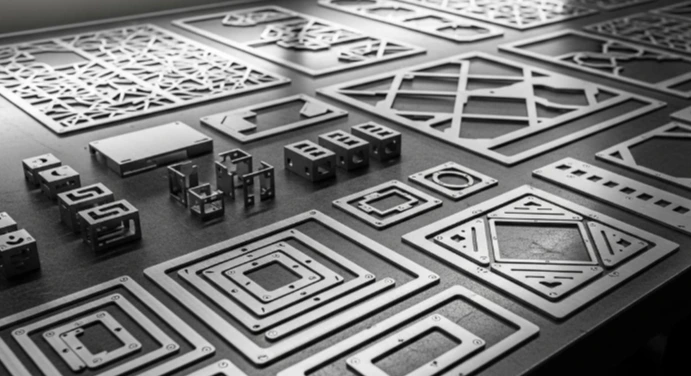
Kerf Width ảnh hưởng đến chất lượng gia công như thế nào?
Lưu ý: Không nên chỉ tập trung giảm Kerf Width bằng mọi giá. Cần kiểm soát bề rộng đường cắt ổn định, kết hợp điều chỉnh công suất, tốc độ cắt, vị trí tiêu điểm và khí hỗ trợ để đảm bảo chất lượng gia công.
5. Cách tính và bù Kerf Width trong gia công laser
Để đảm bảo kích thước sản phẩm sau gia công đạt yêu cầu, cần thực hiện bù Kerf (Kerf Compensation) trong quá trình lập trình đường chạy dao.
5.1. Công thức tính Kerf Width
Về nguyên tắc, Kerf Width được xác định như sau:
- Cắt chi tiết rời (Phần dương - Outside cut): Đo kích thước miếng vật liệu vừa cắt rời ra.
Kerf Width = Kích thước thiết kế - kích thước thực tế
(Ví dụ: Vẽ hình vuông 20 mm, cắt xong đo được 19,85 mm → Kerf = 20 - 19,85 = 0,15)
- Cắt lỗ (Phần âm - Inside cut): Đo kích thước của lỗ rỗng trên tấm phôi.
Kerf Width = Kích thước lỗ thực tế - kích thước lỗ thiết kế
(Ví dụ: Vẽ lỗ tròn đường kính 10 mm, cắt xong đo được 10,15 mm → Kerf = 10,15 - 10 = 0,15 mm)
*Lưu ý: Đây chỉ là bảng tính mang tính chất tham khảo. Trong thực tế, cần đo trên mẫu cắt thử bằng thiết bị đo phù hợp để xác định giá trị Kerf thực tế của từng điều kiện gia công và các yếu tố ảnh hưởng đến chúng như đã đề cập ở mục 3.
5.2. Nguyên tắc bù Kerf
Đối với một đường cắt có Kerf Width là K, đường tâm cắt cần được dịch chuyển một khoảng bằng K/2 để bù lượng vật liệu bị loại bỏ.
- Đối với biên dạng ngoài: Đường chạy dao cần được điều chỉnh ra phía ngoài để giữ đúng kích thước thành phẩm.
- Đối với biên dạng trong: Đường chạy dao cần được điều chỉnh vào phía trong để đảm bảo kích thước lỗ hoặc khe theo thiết kế.
6. Phương pháp kiểm soát Kerf Width để nâng cao chất lượng gia công
Muốn duy trì chất lượng cắt laser ổn định cần xây dựng quy trình kiểm soát Kerf Width ngay từ khâu thiết lập thông số đến kiểm tra thành phẩm.
6.1. Hiệu chỉnh thông số cắt phù hợp
Cần thiết lập công suất laser, tốc độ cắt, vị trí tiêu điểm và áp suất khí theo khuyến nghị của nhà sản xuất máy cũng như đặc tính vật liệu. Không nên tăng công suất hoặc giảm tốc độ cắt tùy tiện vì có thể làm thay đổi vùng tác động nhiệt và ảnh hưởng đến chất lượng khe cắt.
6.2. Kiểm tra và bảo dưỡng đầu cắt laser
Đầu cắt, thấu kính hội tụ và vòi phun có ảnh hưởng đến chất lượng chùm tia và khả năng dẫn khí hỗ trợ.
Việc vệ sinh, kiểm tra và thay thế linh kiện khi cần thiết giúp duy trì điều kiện gia công ổn định.
6.3. Thực hiện cắt mẫu trước khi sản xuất hàng loạt
Trước khi gia công số lượng lớn, nên cắt thử một số mẫu đại diện để kiểm tra:
- Bề rộng khe cắt.
- Kích thước chi tiết thực tế.
- Độ vuông góc của thành cắt.
- Tình trạng xỉ bám.
- Độ đồng đều của mép cắt.
Kết quả đo giúp điều chỉnh thông số và thiết lập mức bù Kerf phù hợp.
7. Câu hỏi thường gặp về Kerf Width (FAQ)
Kerf Width và đường kính tia laser có giống nhau không?
Không. Đường kính tia laser hoặc kích thước điểm hội tụ thể hiện kích thước chùm tia tại một vị trí nhất định. Trong khi đó, Kerf Width là bề rộng khe vật liệu thực tế bị loại bỏ sau quá trình cắt.
Kerf Width càng nhỏ thì chất lượng cắt càng tốt đúng không?
Không hoàn toàn. Kerf Width nhỏ có thể giúp giảm lượng vật liệu hao hụt và hỗ trợ gia công các chi tiết nhỏ. Tuy nhiên, nếu khe cắt quá nhỏ do năng lượng không đủ hoặc thông số không phù hợp, vật liệu có thể không được cắt xuyên hoàn toàn.
Kerf Width trong cắt laser thường là bao nhiêu?
Không có một giá trị cố định cho mọi ứng dụng. Bề rộng đường cắt phụ thuộc vào công nghệ laser, chất lượng chùm tia, vật liệu, độ dày và thông số vận hành. Một số tài liệu hướng dẫn gia công kim loại tấm đưa ra khoảng tham khảo 0,2–0,4 mm cho cắt laser. Tuy nhiên, giá trị thực tế có thể thấp hoặc cao hơn tùy điều kiện gia công.
8. Kết luận
Kerf Width là một trong những thông số kỹ thuật quan trọng trong gia công laser, ảnh hưởng đến kích thước thành phẩm, độ chính xác biên dạng, chất lượng mép cắt và lượng vật liệu hao hụt. Việc kiểm soát tốt bề rộng đường cắt laser không chỉ giúp hạn chế sai lệch kích thước mà còn nâng cao khả năng lắp ghép, giảm tỷ lệ sản phẩm lỗi và tối ưu hiệu quả sản xuất.
Để đạt kết quả gia công ổn định, doanh nghiệp cần kết hợp hiệu chỉnh thông số laser, kiểm soát điều kiện cắt, đo kiểm Kerf Width thực tế và thực hiện bù Kerf phù hợp với từng loại vật liệu.
Do đó, việc lựa chọn một đơn vị uy tín, có chuyên môn và kinh nghiệm trong lĩnh vực gia công cơ khí và cắt laser đóng vai trò quan trọng, góp phần quyết định chất lượng, tiến độ và thành công của mỗi dự án, đặc biệt là những dự án có quy mô lớn và yêu cầu kỹ thuật cao.

CÔNG TY TNHH KỸ THUẬT AN THÀNH
Địa chỉ: 5 Võ Văn Bích, xã Bình Mỹ, Tp. Hồ Chí Minh, Việt Nam
Hotline / Whatsapp / Zalo: 0942-127-028
Email: cokhi.anthanhtech@gmail.com
Tin tức liên quan

14/11
2026
Cơ khí chế tạo là một trong những lĩnh vực kỹ thuật đóng vai trò nền tảng đối với sự phát triển của nền công nghiệp hiện đại. Hầu hết các sản phẩm và thiết bị phục vụ sản xuất, từ máy móc công nghiệp, linh kiện ô tô, thiết bị nông nghiệp đến những vật dụng quen thuộc trong đời sống, đều có sự tham gia của công nghệ cơ khí chế tạo.

09/11
2026
Dây chằng hàng nhanh sờn, khóa tăng đơ gỉ sét dù chưa dùng lâu? Nguyên nhân có thể đến từ cách vệ sinh và cất giữ sau mỗi chuyến hàng. Bảo quản dây chằng hàng đúng cách giúp hạn chế hư hỏng, kéo dài tuổi thọ và duy trì khả năng cố định hàng hóa. Cùng An Thành tìm hiểu cách vệ sinh, làm khô và bảo quản dây đơn giản trong bài viết dưới đây.

07/11
2026
RAL 7032 là màu xám sỏi hơi ngả be, còn RAL 7035 sáng hơn và gần trung tính. Sự khác biệt dễ thấy nhất khi cánh tủ và khung tủ sơn hai màu này nằm sát nhau. Vậy nên chọn mã nào cho tủ điện, vỏ máy hay khung nhôm? Bảng so sánh dưới đây giúp bạn chọn màu trước khi đặt sơn tĩnh điện.

07/11
2026
Vì sao hai tủ điện sơn cùng màu, một chiếc đặt trong nhà, chiếc ngoài sân lại có thể cần hai loại bột sơn khác nhau? Bột sơn epoxy phù hợp với chi tiết trong nhà cần chịu hóa chất, còn bột sơn polyester ngoài trời giúp bề mặt giữ màu tốt hơn khi thường xuyên phơi nắng.
Xem thêm