
Gia công dập thép tấm dày: Kỹ thuật, máy móc và tiêu chuẩn
- Dập thép tấm dày là gì?
- Vật liệu dùng để dập thép tấm dày
- Các nhóm thép phổ biến
- Các chỉ tiêu cần kiểm tra trước khi dập
- Ảnh hưởng của cơ tính đến khả năng dập
- Kiểm tra chứng chỉ vật liệu
- Các kỹ thuật gia công dập thép tấm dày
- Máy móc gia công dập thép tấm dày
- Thiết kế khuôn dập thép tấm dày
- Các bộ phận chính của khuôn
- Yêu cầu đối với khuôn dập tấm dày
- Lựa chọn vật liệu khuôn
- Mô phỏng trước khi chế tạo khuôn (CAE/FEM)
- Tính toán lực và lựa chọn máy dập
- Lỗi thường gặp khi dập thép tấm dày
- Tiêu chuẩn chất lượng dập thép tấm dày
- Tiêu chuẩn vật liệu
- ISO 9001 cho hệ thống quản lý chất lượng
- Dung sai kích thước
- Các hạng mục & Thiết bị kiểm tra
- FAI, SPC và Cpk
- Quy trình gia công dập thép tấm dày
- Khi nào nên chọn dập thép tấm dày?
- Bảng thông số cần yêu cầu khi báo giá
- Câu hỏi thường gặp
Gia công dập thép tấm dày là quá trình sử dụng máy ép và khuôn để cắt, đột, uốn, dập vuốt hoặc tạo hình thép có chiều dày lớn. Công nghệ phù hợp phải được lựa chọn dựa trên mác thép, chiều dày, hình dạng sản phẩm, sản lượng và yêu cầu dung sai. Máy ép thủy lực thường phù hợp với chi tiết lớn hoặc dập vuốt sâu, trong khi máy ép cơ và servo phù hợp hơn với sản xuất tốc độ cao và quy trình lặp lại.
Gia công dập thép tấm dày đối mặt với nhiều thách thức kỹ thuật đặc thù: lực dập cực lớn, biến thiên phức tạp theo hành trình, nguy cơ nứt rách, biến dạng đàn hồi (springback) và hao mòn khuôn nghiêm trọng nếu kiểm soát khe hở kém.
Để đảm bảo chất lượng, sự thành công không chỉ nằm ở công suất máy. Mà còn phụ thuộc mật thiết vào đặc tính vật liệu, thiết kế khuôn, tính toán lực, phương pháp bôi trơn và hệ thống kiểm soát chất lượng (QC) chặt chẽ.
Dập thép tấm dày là gì?
Dập thép tấm là quá trình sử dụng máy ép và bộ khuôn để biến dạng dẻo hoặc cắt phôi kim loại theo hình dáng định trước. Quá trình này không tạo ra phoi (khác với gia công cắt gọt) và bao gồm các nguyên công cơ bản:
-
Cắt phôi, đột lỗ.
-
Uốn, dập nổi.
-
Dập vuốt, tạo gân, tạo vành, tạo hình không gian.
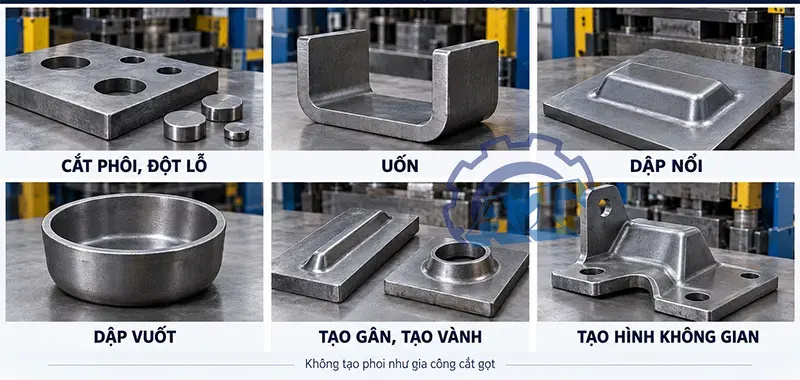
Gia công dập thép tấm dày - Xưởng An Thành
Khi nào được gọi là thép tấm dày?
Không có một ranh giới tuyệt đối cho mọi ngành công nghiệp. Việc xác định "dày" phụ thuộc vào mác thép, giới hạn bền, hình dạng sản phẩm và công suất máy.
| Nhóm vật liệu | Phạm vi tham khảo | Đặc điểm tạo hình |
| Tấm mỏng | Dưới khoảng 3–4 mm | Thường dập nguội, dễ cấp phôi liên tục. |
| Tấm trung bình | Khoảng 4–10 mm | Cần tăng lực, độ cứng vững và kiểm soát đàn hồi. |
| Tấm dày | Trên khoảng 10 mm | Thường cần máy ép thủy lực, gia nhiệt hoặc dập nhiều bước. |
| Tấm rất dày | Phụ thuộc thiết kế, mác thép | Phù hợp hơn với chấn, rèn, dập nóng hoặc gia công lai. |
Phân biệt dập, chấn, đột và dập thể tích
| Phương pháp | Cơ chế chính | Phù hợp với |
| Dập tấm | Chày–cối cắt hoặc tạo hình | Sản phẩm cần lặp lại, biên dạng phức tạp, có tính định hình cao. |
| Chấn (Press brake) | Uốn theo đường thẳng bằng chày và cối chữ V | Chi tiết dạng hộp, gấp mép, khung, bản mã. |
| Đột CNC/Ironworker | Cắt/tạo lỗ bằng chày–cối | Lỗ, rãnh, biên dạng đơn giản. |
| Dập thể tích | Kim loại chảy dẻo trong lòng khuôn | Chi tiết có hình dạng khối đặc. |
| Dập nóng | Tạo hình ở nhiệt độ cao | Vật liệu quá dày, quá cứng hoặc khó tạo hình nguội. |
Vật liệu dùng để dập thép tấm dày
Các nhóm thép phổ biến
-
Thép carbon kết cấu.
-
Thép hợp kim thấp độ bền cao (HSLA).
-
Thép cường độ cao và siêu cao.
-
Thép không gỉ, thép tấm cán nóng, thép có lớp phủ.
(Tham chiếu: ASTM A1011/A1011M-25 bao quát các yêu cầu đối với thép tấm cán nóng, thép carbon, HSLA, cùng các thử nghiệm kéo và uốn).
Các chỉ tiêu cần kiểm tra trước khi dập
-
Mác thép, tiêu chuẩn vật liệu, thành phần hóa học.
-
Chiều dày thực tế, dung sai, giới hạn chảy, độ bền kéo, độ cứng.
-
Độ giãn dài, hướng cán, tính dị hướng, bán kính uốn tối thiểu.
-
Tình trạng bề mặt và lớp bảo vệ.
Ảnh hưởng của cơ tính đến khả năng dập
-
Giới hạn chảy cao: Đòi hỏi lực tạo hình lớn.
-
Độ bền kéo cao: Tăng nguy cơ nứt vỡ nếu thiết kế bán kính khuôn quá nhỏ.
-
Độ giãn dài thấp: Hạn chế khả năng dập vuốt.
-
Tính dị hướng: Dễ gây ra hiện tượng tạo tai (earing) khi dập vuốt.
-
Đặc điểm bề mặt: Thép cán nóng có lớp oxit (vảy cán) ảnh hưởng đến dung sai và mài mòn khuôn so với thép cán nguội.
Kiểm tra chứng chỉ vật liệu
Cần yêu cầu Mill Test Certificate (MTC), Heat/Coil number, tiêu chuẩn áp dụng và kết quả thử nghiệm cơ-hóa tính nhằm đảm bảo truy xuất nguồn gốc từ đầu vào đến thành phẩm.
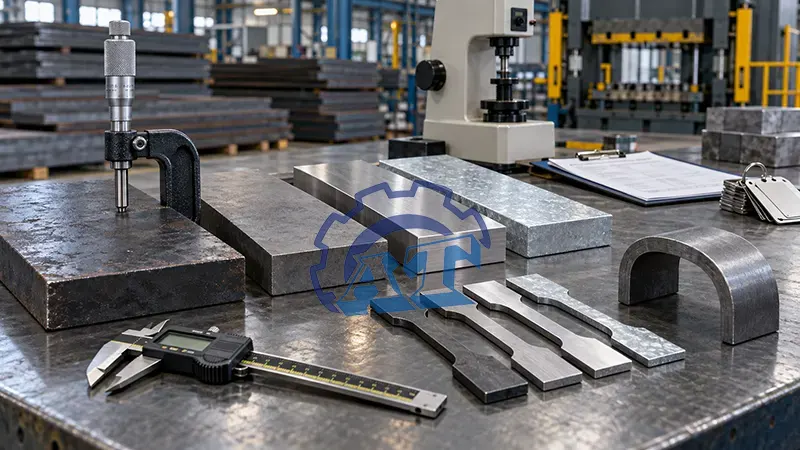
Vật liệu dùng để dập thép tấm dày - Xưởng cơ khí An Thành
Các kỹ thuật gia công dập thép tấm dày
Dập cắt và đột lỗ
Ứng dụng để cắt phôi theo biên dạng, đột lỗ định vị (tròn, oval, chữ nhật). Cần kiểm soát chặt chẽ khe hở chày–cối (tùy thuộc vào vật liệu, chiều dày, độ bền cắt), độ cứng vững của bàn máy và độ sắc của dụng cụ để hạn chế bavia.
Công thức ước tính lực cắt khái quát: Fc=L×t×τc×K
Trong đó: Fc (lực cắt), L (tổng chiều dài đường cắt), t (chiều dày), τc (ứng suất cắt vật liệu), K (hệ số an toàn).
Dập uốn
Tạo góc/biên dạng qua uốn V, uốn U, uốn mép. Yếu tố cốt lõi bao gồm bán kính trong, độ mở cối, hướng cán và lực uốn. Với thép tấm dày cường độ cao, hiện tượng đàn hồi (springback) rất lớn. Cần khắc phục bằng: over-bending (uốn quá góc), bottoming/coining, mô phỏng CAE và hiệu chỉnh góc thực tế.
Dập vuốt
Biến phôi phẳng thành chi tiết rỗng (vỏ thiết bị, bồn, chụp bảo vệ). Rủi ro chính là nhăn vành, rách thành và biến mỏng đáy. Cần tính toán chính xác tỷ số dập vuốt, lực chặn phôi và tối ưu chất bôi trơn. Với thép dày, ưu tiên quy trình dập nhiều bước.
Dập nổi và tạo gân
Giúp tăng độ cứng vững, tạo bề mặt chống trượt mà không làm tăng khối lượng. Yêu cầu kiểm soát nghiêm ngặt chiều sâu gân, bán kính chuyển tiếp và ứng suất dư cục bộ.
Dập nóng hoặc dập có gia nhiệt
Áp dụng khi thép có độ bền cực cao, tấm quá dày, lực ép nguội vượt quá công suất máy, hoặc cần triệt tiêu springback. Quá trình này đòi hỏi hệ thống kiểm soát nhiệt độ phôi (lò/cảm ứng), thời gian chuyển phôi, kiểm soát oxy hóa và đánh giá sự thay đổi cơ tính sau chu trình nhiệt.
Máy móc gia công dập thép tấm dày
Máy ép cơ khí
Dùng bánh đà, trục khuỷu/lệch tâm. Đạt lực lớn nhất gần điểm chết dưới. Ưu điểm là tốc độ nhanh, phù hợp sản xuất hàng loạt ổn định, dễ tự động hóa. Hạn chế là đường đặc tính lực cố định, khó đáp ứng các nguyên công dập vuốt sâu.
Máy ép thủy lực
Sử dụng áp suất dầu. Dễ dàng điều chỉnh hành trình, tốc độ và lực ép ở mọi điểm. Duy trì lực trong thời gian dài, rất phù hợp cho dập vuốt sâu, chi tiết lớn và vật liệu dày cường độ cao, dù tốc độ thường chậm hơn máy cơ.
Máy ép servo
Cho phép lập trình chi tiết tốc độ, vị trí, thời gian giữ lực và đường chạy của đầu trượt. Phù hợp cho vật liệu cường độ cao, sản phẩm biên dạng phức tạp cần kiểm soát động lực học chính xác.
Máy đột CNC và ironworker
Chuyên dụng cho cắt, đột lỗ, tạo rãnh trên bản mã, thép góc. Tuyệt đối không thay thế được máy dập khuôn tạo hình trong các nguyên công phức tạp, vuốt sâu.
Thiết bị phụ trợ
Tích hợp Decoiler (xả cuộn), Straightener (làm phẳng), bộ cấp phôi tự động, cảm biến tải/vị trí, hệ thống bôi trơn, CMM đo lường, và thiết bị thay khuôn nhanh.
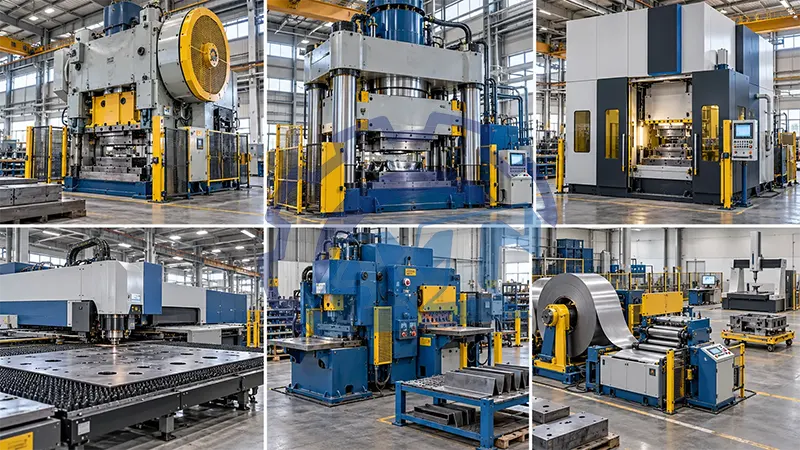
Máy dùng trong gia công dập thép tấm dày hiện nay
Thiết kế khuôn dập thép tấm dày
Các bộ phận chính của khuôn
Gồm: Chày, cối, tấm chặn phôi, tấm đẩy, đế khuôn, hệ thống dẫn hướng, chốt định vị, lò xo/lò xo khí và cơ cấu thoát phế liệu.
Yêu cầu đối với khuôn dập tấm dày
Phải chịu được lực va đập và phân bố tải cực lớn. Đảm bảo chống mài mòn, mẻ cạnh, duy trì khe hở ổn định, tích hợp cơ cấu chống lắp sai (poka-yoke) và an toàn bảo trì.
Lựa chọn vật liệu khuôn
Tùy vị trí, sử dụng thép dụng cụ chịu mài mòn, thép hợp kim tôi cứng, hợp kim cứng hoặc phủ bề mặt (coating). Căn cứ vào độ cứng, độ dai va đập, khả năng nhiệt luyện và chi phí.
Mô phỏng trước khi chế tạo khuôn (CAE/FEM)
Mô phỏng giúp dự đoán phân bố ứng suất, lực dập theo hành trình, rủi ro nứt/nhăn, độ mỏng thành và springback. Tiết kiệm đáng kể số lần sửa khuôn và rủi ro thực tế.
Tính toán lực và lựa chọn máy dập
Các loại lực cần xem xét
Bao gồm lực cắt, lực uốn, vuốt, giữ phôi, lực đẩy, ma sát, quán tính và đặc biệt là lực lệch tâm.
Nguyên tắc chọn công suất máy
Không chỉ nhìn vào "số tấn". Công suất định mức phải lớn hơn lực công nghệ (bao gồm hệ số dự phòng). Cần đối chiếu đường cong lực–hành trình, tải trọng lệch tâm cho phép, kích thước bàn máy và công suất thực tại điểm chết dưới.
Công thức tham khảo
Lực dập tổng (có hệ số dự phòng): Fm=K×Fc.
Là giá trị ước tính, cần đối chiếu với catalogue máy và kiểm thử thực tế.
Lỗi thường gặp khi dập thép tấm dày
| Lỗi | Nguyên nhân thường gặp | Hướng khắc phục |
| Nứt ở góc/bán kính | Bán kính quá nhỏ, vật liệu thiếu dẻo, lực tập trung. | Tăng bán kính, dập nhiều bước, đổi mác thép. |
| Rách khi dập vuốt | Lực chặn sai, bôi trơn kém, tỷ số dập lớn. | Chỉnh lực chặn, tối ưu bôi trơn, chia bước dập. |
| Nhăn vành | Lực chặn phôi thấp, dòng chảy vật liệu không đều. | Tăng lực chặn, sử dụng draw bead, chỉnh khuôn. |
| Bavia lớn | Khe hở chày-cối sai, dụng cụ mài mòn, lệch tâm. | Hiệu chỉnh khe hở, mài/thay chày cối, canh tâm. |
| Springback | Thép cường độ cao, ứng suất dư lớn. | Bù góc (over-bending), mô phỏng CAE, chỉnh khuôn. |
| Xước bề mặt | Thiếu bôi trơn, dính phoi/bavia trong khuôn. | Vệ sinh khuôn, cải thiện bôi trơn, phủ bề mặt khuôn. |
| Khuôn mẻ/nứt | Tải va đập mạnh, vật liệu khuôn yếu, khe hở hẹp. | Đổi vật liệu khuôn dai hơn, giảm tải xung kích. |
Tiêu chuẩn chất lượng dập thép tấm dày
Tiêu chuẩn vật liệu
Tham chiếu ASTM A1011/A1011M (thép cán nóng), ASTM A36/A572 (thép kết cấu/HSLA), EN 10025, JIS G3101. Tuyệt đối không đánh đồng các mác thép "tương đương" nếu chưa đối chiếu kỹ thành phần hóa học và cơ tính.
ISO 9001 cho hệ thống quản lý chất lượng
ISO 9001:2015 kiểm soát quy trình, tài liệu, truy xuất nguồn gốc, đánh giá thiết bị và hành động khắc phục. Lưu ý: ISO 9001 không quy định dung sai dập cụ thể cho sản phẩm, đây là tiêu chuẩn hệ thống, không phải tiêu chuẩn đặc tính kỹ thuật vật liệu.
Dung sai kích thước
Xác định nghiêm ngặt theo bản vẽ khách hàng, dựa vào độ dày, phương pháp gia công cơ khí và yêu cầu lắp ráp. Không tồn tại một dung sai chung (như ±0.1 mm) cho mọi chi tiết thép dày.
Các hạng mục & Thiết bị kiểm tra
-
Hạng mục: Kích thước tổng, độ phẳng, góc, lỗ, bavia, độ cứng, nứt rách bề mặt.
-
Thiết bị: Panme, thước kẹp, dưỡng Go/No-Go, CMM, máy quét 3D, thiết bị đo độ cứng.
FAI, SPC và Cpk
Áp dụng FAI (Kiểm tra mẫu đầu tiên), In-process (trong quy trình), Final (cuối). Sử dụng biểu đồ SPC để theo dõi biến động và tính Cpk để đánh giá năng lực ổn định của quy trình dập.
Quy trình gia công dập thép tấm dày
-
Tiếp nhận yêu cầu kỹ thuật: Thu thập bản vẽ, mác thép, độ dày, dung sai, sản lượng, bề mặt.
-
Đánh giá khả năng công nghệ: Xác định dập nguội/nóng, nguyên công, tính lực, chọn máy.
-
Thiết kế & mô phỏng khuôn: Thiết kế chày/cối, chọn vật liệu, tính khe hở, chạy CAE.
-
Chuẩn bị vật liệu & máy: Kiểm tra MTC, làm phẳng phôi, gá khuôn, canh tâm an toàn.
-
Dập thử & hiệu chỉnh (FAI): Dập mẫu, đo kích thước, kiểm tra bavia/nứt, chỉnh khuôn.
-
Sản xuất hàng loạt: Giám sát lực ép, nhiệt độ (nếu thủy lực), bôi trơn, tỷ lệ phế phẩm.
-
Hoàn thiện & Giao hàng: Tẩy bavia, xử lý bề mặt (sơn/mạ), kiểm tra cuối, đóng gói bảo vệ.
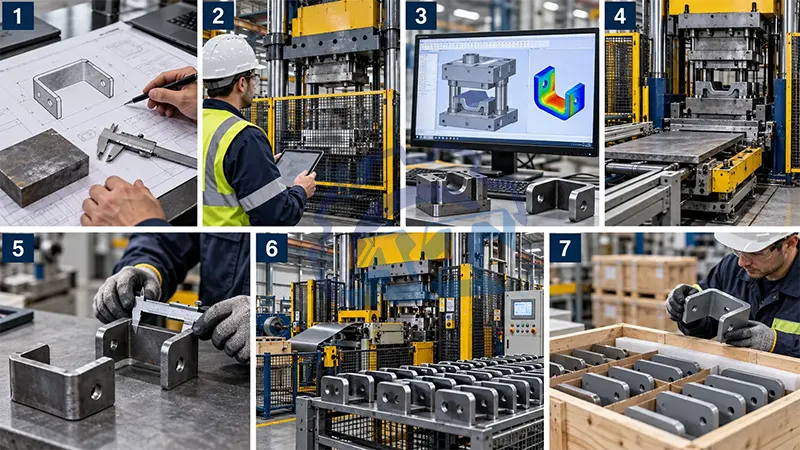
Quy trình gia công dập thép tấm dày tại xưởng an thành
Khi nào nên chọn dập thép tấm dày?
-
Chọn Dập tấm (Stamping): Khi sản lượng lớn/ổn định, cần lặp lại cao, chi tiết tích hợp nhiều nguyên công (cắt, đột, tạo hình) và có thể khấu hao chi phí khuôn.
-
Chọn Chấn (Press brake): Sản lượng nhỏ/vừa, biên dạng uốn thẳng, thay đổi thiết kế liên tục, muốn tiết kiệm chi phí khuôn.
-
Chọn Dập nóng: Thép siêu cường, quá dày, tạo hình phức tạp, cần triệt tiêu springback hoặc năng lực máy dập nguội không đủ đáp ứng.
Bảng thông số cần yêu cầu khi báo giá
| Nhóm thông tin | Nội dung cần cung cấp |
| Vật liệu | Mác thép, tiêu chuẩn áp dụng, yêu cầu chứng chỉ (MTC). |
| Kích thước | Bản vẽ (2D/3D), độ dày, bán kính uốn, góc định hình. |
| Sản lượng | Số lượng mỗi lô, dự phóng sản lượng năm. |
| Dung sai | Dung sai kích thước, dung sai hình học chi tiết. |
| Bề mặt | Yêu cầu tẩy bavia, đánh bóng, xi mạ, sơn phủ tĩnh điện. |
| Kiểm tra (QC) | Yêu cầu báo cáo đo CMM, FAI, thử nghiệm cơ tính. |
| Khuôn mẫu | Khách hàng cấp khuôn hay xưởng tự thiết kế/chế tạo. |
Câu hỏi thường gặp
Dập thép tấm dày có cần gia nhiệt không?
Không phải lúc nào cũng cần. Chỉ áp dụng cho thép cường độ siêu cao, biến dạng phức tạp hoặc giới hạn công suất máy nhằm giảm lực ép và springback.
Máy ép thủy lực hay máy ép cơ phù hợp hơn?
Máy ép cơ ưu việt cho sản xuất tốc độ cao, chu kỳ ngắn. Máy ép thủy lực bắt buộc cho chi tiết dập vuốt sâu, vật liệu dày cần duy trì lực ép lâu.
Làm sao giảm bavia khi đột thép tấm dày?
Tối ưu khe hở chày–cối theo đúng độ bền vật liệu. Thường xuyên kiểm tra độ mòn dụng cụ, độ đồng tâm và đảm bảo hệ thống khuôn/máy đủ cứng vững.
Dung sai dập thép tấm dày là bao nhiêu?
Phụ thuộc hoàn toàn vào thiết kế, loại máy, độ dày và mác thép. Cần được quy định cụ thể trên bản vẽ chứ không có thông số cố định.
ISO 9001 có phải là tiêu chuẩn sản phẩm dập không?
Không. ISO 9001 là tiêu chuẩn quản lý hệ thống chất lượng của nhà máy. Yêu cầu đặc tính kỹ thuật vật liệu phải tuân theo ASTM, JIS, EN như chỉ định trên bản vẽ.

CÔNG TY TNHH KỸ THUẬT AN THÀNH
Địa chỉ: 5 Võ Văn Bích, xã Bình Mỹ, Tp. Hồ Chí Minh, Việt Nam
Hotline: 0942 127 028
Email: cokhi.anthanhtech@gmail.com
Tin tức liên quan

09/10
2026
Bạn đang kiểm tra nhãn mác quần áo và thắc mắc vải sợi polyester thuộc loại vải nào? Trả lời ngắn gọn: Vải polyester thuộc nhóm vải sợi hóa học, cụ thể là vải dệt từ sợi tổng hợp.

09/10
2026
Dập vuốt kim loại (Deep Drawing) là nguyên công định hình không gian đóng vai trò xương sống trong ngành gia công áp lực tấm hiện đại. Khả năng biến đổi tấm phôi phẳng thành các cấu kiện rỗng 3D liền khối giúp công nghệ này thống trị chuỗi sản xuất ô tô, hàng không và thiết bị gia dụng.

08/10
2026
Chấn dập kim loại trong sản xuất vỏ tủ điện, thang máng cáp là quá trình đột lỗ, tạo gân và chấn gấp kim loại tấm theo bản vẽ kỹ thuật. Công nghệ này giúp tạo hình chi tiết, tăng độ cứng vững và bảo đảm tính đồng bộ khi lắp ráp. Bài viết dưới đây làm rõ vật liệu, quy trình gia công và các tiêu chuẩn cần tham khảo, giúp doanh nghiệp, nhà thầu cơ điện lựa chọn phương án phù hợp với yêu cầu công trình.

26/09
2026
Dây tăng đơ bị xoắn khi siết dễ gây kẹt trục, đứt gãy và tuột kiện hàng. Tuyệt đối không cố siết ép cho thẳng. Hãy xả lực an toàn, tháo xoắn, kiểm tra sờn rách và luồn lại đúng cách. Dưới đây là 5 bước xử lý nhanh và dấu hiệu bắt buộc phải thay mới thiết bị.
Xem thêm