
Hướng Dẫn Hàn Xì Cơ Bản Đúng Kỹ Thuật Cho Người Mới
Để tạo ra một mối hàn ngấu sâu, vảy cá đều đặn và không ngậm xỉ, người thợ cơ khí cần sự phối hợp nhịp nhàng giữa tay, mắt và khả năng đọc hiểu vật liệu. Bài viết này An Thành tập trung phân tích chuyên sâu vào quy trình thao tác thực hành hàn hồ quang tay (SMAW) – phương pháp nền tảng nhất, giúp bạn nắm vững kỹ năng gia công kim loại từ những bước đầu tiên.
Hàn xì cơ bản gồm các bước: chuẩn bị máy và vật liệu, làm sạch bề mặt, gá lắp chi tiết, chọn dòng điện, mồi hồ quang, duy trì chiều dài hồ quang ổn định, di chuyển que hàn đều tay, làm sạch xỉ và kiểm tra mối hàn. Người hàn phải sử dụng mặt nạ, găng tay, quần áo chống cháy, giày bảo hộ và loại bỏ vật liệu dễ cháy khỏi khu vực làm việc.
Vì sao cần học hàn xì đúng cách?
Hàn xì là công việc cực kỳ phổ biến trong gia công cơ khí, xây dựng, sửa chữa và bảo trì. Một mối hàn đạt yêu cầu không chỉ cần độ chắc chắn chịu lực mà còn phải đảm bảo về hình dạng thẩm mỹ, độ ngấu sâu và độ kín khít. Ngược lại, nếu thực hiện sai kỹ thuật, bạn có thể đối mặt với hàng loạt rủi ro nghiêm trọng:
- Ảnh hưởng chất lượng sản phẩm: Mối hàn yếu, dễ nứt gãy, xuất hiện rỗ khí, cháy cạnh hoặc xỉ văng tóe mất thẩm mỹ.
- Nguy hiểm cho sức khỏe: Nguy cơ điện giật, bỏng da, tổn thương giác mạc nghiêm trọng do tia hồ quang, hoặc các bệnh về hô hấp do hít phải khói hàn độc hại trong thời gian dài.
- Hiểm họa cháy nổ: Theo khuyến cáo của Bộ Công an, quá trình hàn cắt kim loại phát sinh hồ quang, bức xạ nhiệt, xỉ văng tóe và các hạt kim loại nóng chảy lên đến hàng ngàn độ C. Chúng có khả năng gây cháy ngay lập tức nếu tiếp xúc với các vật liệu dễ bắt lửa như vải, xốp, giấy, mút hoặc dung môi.
Chính vì những lý do này, người mới học nghề cơ khí nên bắt đầu thực hành dưới sự hướng dẫn trực tiếp của những người thợ có kinh nghiệm. Điều này đặc biệt quan trọng khi bạn phải làm việc với các thiết bị công suất lớn, hệ thống bình khí áp suất cao hoặc thi công trong các không gian nhỏ hẹp, kín gió.
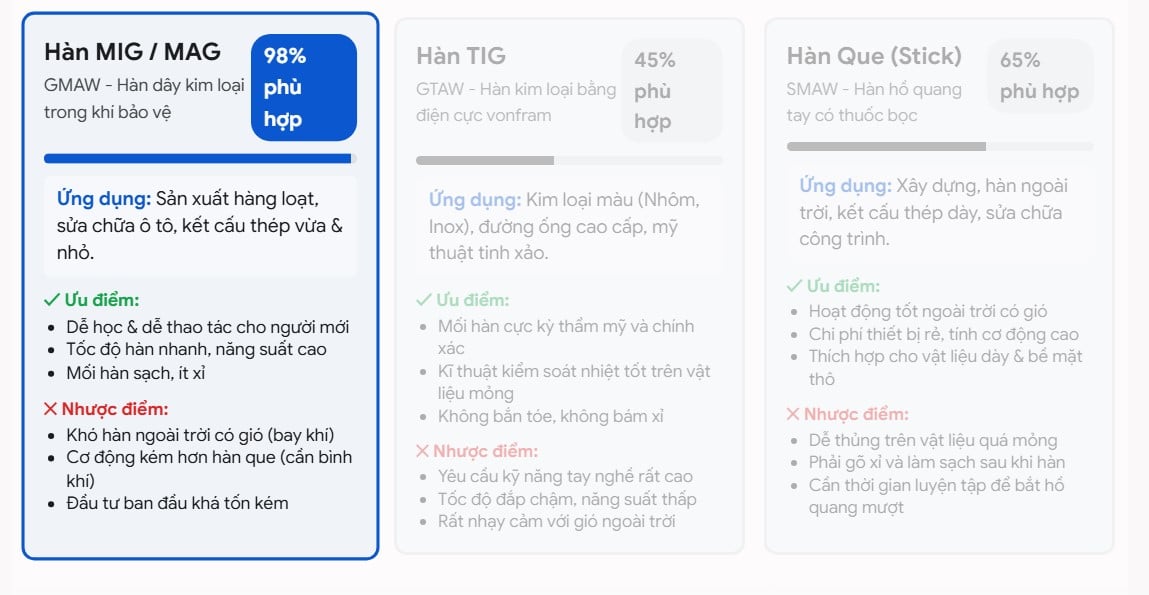
Chọn phương pháp hàn phù hợp với vật liệu
Tóm tắt các phương pháp hàn phổ biến:
| Nhu cầu | Phương pháp phù hợp | Đặc điểm |
|---|---|---|
| Hàn thép cơ bản, sửa chữa ngoài trời | Hàn que (MMA/SMAW) | Dùng que hàn có thuốc bọc, thiết bị đơn giản. Chịu được gió. |
| Hàn nhanh trong xưởng | Hàn MIG/MAG | Dùng dây hàn liên tục và khí bảo vệ. Tốc độ cao, năng suất tốt. |
| Hàn inox, nhôm, chi tiết mỏng | Hàn TIG | Dùng điện cực tungsten không nóng chảy. Mối hàn sạch, chính xác cao. |
| Gia nhiệt, cắt, sửa chữa móp méo | Hàn khí (Đá lửa) | Dùng khí cháy kết hợp oxy. Thường dùng để gia nhiệt, cắt. |
Chuẩn bị dụng cụ trước khi hàn
Một trạm hàn cơ bản cần sự đồng bộ giữa thiết bị cấp nguồn, vật tư và đồ gá.
- Máy hàn: Chọn máy theo chiều dày vật liệu và phương pháp hàn. Đọc kỹ dải dòng điện, chu kỳ tải. Tuyệt đối không vận hành máy có dấu hiệu nứt vỏ hoặc dây cáp điện hở.
- Que hàn / Dây hàn: Chọn loại tương thích với vật liệu nền. Bảo quản nơi khô ráo, sấy theo nhiệt độ chỉ định đối với các loại que đặc biệt.
- Kìm hàn và kẹp mass: Lớp cách điện của kìm hàn phải nguyên vẹn. Kẹp mass phải tiếp xúc trực tiếp và chắc chắn với vật hàn. Tuyệt đối không thay que hàn bằng tay trần hoặc găng tay ướt.
- Dụng cụ hỗ trợ: Búa gõ xỉ chuyên dụng, bàn chải sắt, kìm, ê-tô, ke góc, bình chữa cháy và rèm/tấm chắn hồ quang.
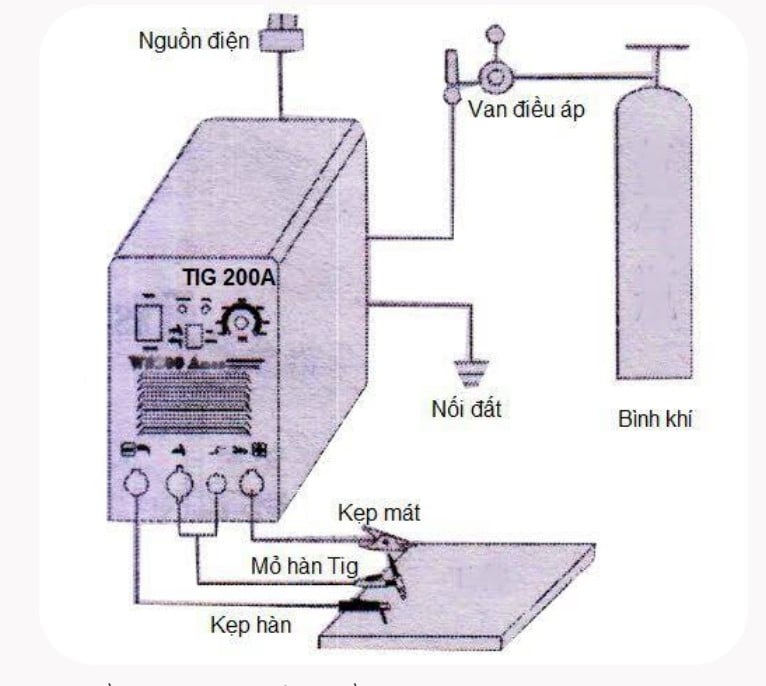
Sơ đồ trạm hàn TIG cơ bản
Trang bị bảo hộ cá nhân (PPE)
Hàn cắt kim loại phát sinh hồ quang, bức xạ nhiệt và khói độc hại. Không bao giờ được chủ quan bỏ qua đồ bảo hộ.
- Bảo vệ mắt và mặt: Kính trắng thông thường không thể chống tia hồ quang. Phải dùng mặt nạ hàn có kính lọc điện tử hoặc kính đen đúng cấp độ.
- Bảo vệ cơ thể: Găng tay da dày chịu nhiệt, quần áo dài tay bằng chất liệu khó bắt lửa (như kaki, vải bò), tạp dề da (nếu cần), giày bảo hộ đế cao su cách điện.
- Bảo vệ hô hấp: Khẩu trang vải hay y tế không có tác dụng; cần dùng hệ thống hút khói tại chỗ, làm việc nơi thông thoáng hoặc đeo mặt nạ lọc khói chuyên dụng.
Bảo vệ người xung quanh: Dùng rèm chống cháy ngăn tia hồ quang phát tán. Không để người không có đồ bảo hộ đứng xem gần khu vực hàn.
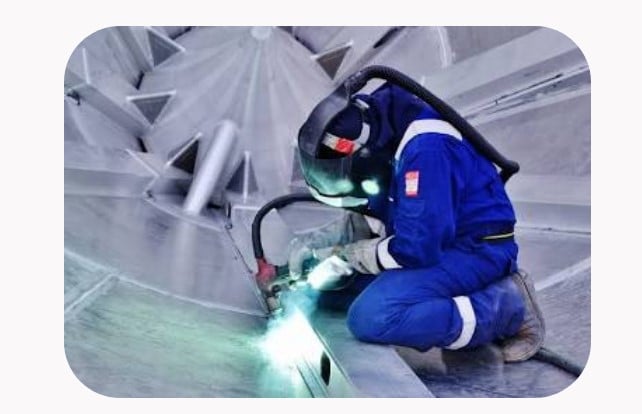
Trang bị bảo hộ toàn diện khi hàn
Chuẩn bị khu vực hàn an toàn
- Loại bỏ vật liệu dễ cháy: Dọn dẹp sạch sẽ giấy, gỗ, xốp, dầu mỡ, dung môi. Bộ Công an khuyến cáo nên đưa vật liệu cháy cách vị trí hàn tối thiểu 10m. Nếu không thể di dời, phải dùng bạt chống cháy che phủ kín và luôn đặt bình chữa cháy kế bên.
- Kiểm tra môi trường: Sàn làm việc phải khô, không trơn trượt. Không hàn gần khu vực có hơi xăng dầu hoặc trên các bồn, thùng chứa chưa được súc rửa sạch.
- Quy định giám sát: Khi hàn gần vật liệu bắt lửa, bắt buộc phải có người theo dõi an toàn. Giám sát khu vực ít nhất 30 phút sau khi kết thúc công việc để phòng nguy cơ xỉ than ủ nhiệt gây cháy ngầm.
Quy trình hàn xì cơ bản từng bước
Dưới đây là kỹ thuật cách hàn que (phương pháp phổ biến nhất cho người mới bắt đầu):
1. Kiểm tra vị trí và tư thế hàn:
Xác định loại mối nối (giáp mối, góc, chữ T), khe hở và tư thế (hàn bằng, ngang, đứng hay trần).
2. Làm sạch bề mặt kim loại:
Bước quyết định độ ngấu và chống rỗ khí.
Loại bỏ gỉ sét, sơn, dầu mỡ bằng máy mài hoặc bàn chải sắt tại vị trí hàn và vị trí đặt kẹp mass. Không hàn trên lớp phủ hóa chất không rõ nguồn gốc.
3. Gá lắp và hàn đính:
Dùng ê-tô, kẹp cố định chi tiết. Chấm các mối hàn đính nhỏ, đối xứng nhau để giữ form chi tiết, hạn chế tình trạng cong vênh do nhiệt.
4. Cài đặt dòng điện:
Điều chỉnh ampe theo đường kính que và độ dày phôi (tham khảo bảng thông số in trên hộp que hàn). Dòng thấp dễ dính que, dòng cao dễ cháy thủng mép vật liệu.
5. Mồi hồ quang:
Hạ mặt nạ hàn trước khi thực hiện.
Dùng kỹ thuật quẹt diêm (quẹt nhẹ que hàn lên phôi rồi nhấc lên) hoặc gõ chạm. Giữ tư thế tay ổn định.
6. Duy trì hồ quang:
Giữ khoảng cách từ lõi que đến vật hàn xấp xỉ bằng đường kính của que. Hồ quang quá dài làm hồ quang tản mác, gây văng tóe và rỗ khí.
7. Di chuyển que hàn:
Giữ nghiêng que một góc khoảng 15-30 độ theo hướng di chuyển. Kéo đều tay. Tùy độ rộng đường hàn mà có thể đi đường thẳng, ziczac hoặc bán nguyệt.
8. Kết thúc mối hàn:
Giảm tốc độ và nhấc que hàn từ từ tại điểm cuối để điền đầy "vũng hàn" (tránh hố lõm crater gây nứt ngầm). Để kim loại nguội tự nhiên.
9. Làm sạch xỉ và kiểm tra:
Đeo kính trắng, dùng búa gõ nhẹ để lớp xỉ thuốc bong ra, sau đó chà lại bằng bàn chải sắt. Không dùng tay trần chạm vào mối nối.
Nhận biết mối hàn đạt yêu cầu & Các lỗi thường gặp
Một mối hàn tốt phải có đường hàn đều tay, độ rộng/chiều cao đồng nhất, ngấu sâu, không nứt nẻ hay lẹm cạnh.
| Lỗi | Nguyên nhân thường gặp | Cách khắc phục |
|---|---|---|
| Rỗ khí | Phôi bẩn, que hàn ẩm, hồ quang giữ quá dài. | Vệ sinh bề mặt kỹ, bảo quản sấy que khô, ép thấp hồ quang lại. |
| Cháy cạnh | Cài dòng điện quá cao, đưa que đi quá nhanh. | Hạ dòng điện xuống, đi que chậm và đều hơn. |
| Không ngấu | Dòng điện yếu, khe hở gá lắp quá khít. | Tăng dòng điện, mài vát mép (chữ V) tạo rãnh sâu. |
| Dính que | Mồi sai thao tác, để hồ quang quá sát bề mặt, dòng quá thấp. | Tăng nhẹ dòng, quẹt mồi dứt khoát, giữ khoảng cách hồ quang chuẩn. |
| Bắn tóe nhiều | Dòng quá cao, bề mặt dính rỉ sét, hoặc đấu nhầm cực máy hàn. | Cân chỉnh lại ampe, làm sạch kỹ phôi hàn. |
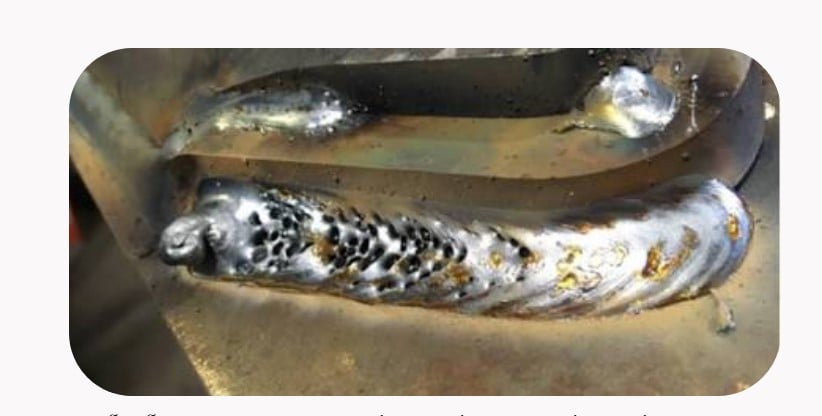
Lỗi rỗ khí (Porosity) trên bề mặt mối hàn. Nguồn: Thiết bị đo lường công nghiệp
Quy tắc An toàn điện và Không gian kín
- Phòng tránh điện giật: Không dùng tay ướt hoặc găng tay ướt thao tác thay que. Tuyệt đối không đứng trên nền đất ẩm ướt. Lót thảm cao su cách điện nếu hàn trên kết cấu kim loại lớn. Tắt nguồn ngay khi bảo trì máy.
- Làm việc trong không gian kín: Không tự ý chui vào hàn trong bồn chứa từng đựng hóa chất, xăng dầu. Bắt buộc súc rửa, đo kiểm nồng độ khí trước khi thao tác. Đặt máy hàn bên ngoài, thông gió liên tục và có người trực giám sát bên ngoài.
Những câu hỏi thường gặp (FAQ)
1. Có cần làm sạch bề mặt nếu chỉ hàn sắt hộp hàng rào không?
Có. Gỉ sét, sơn và dầu mỡ làm hồ quang không ổn định, dính que, tạo khói độc và sinh ra các bọt xỉ lẫn bên trong làm yếu mối nối.
2. Vì sao tuyệt đối không được nhìn bằng mắt trần vào điểm hàn?
Hồ quang phát ra tia cực tím (UV) và tia hồng ngoại (IR) cực mạnh. Nhìn trực tiếp vài giây có thể gây đau rát, chảy nước mắt, mờ mắt, thậm chí bỏng giác mạc lâu dài.
3. Có thể hàn trên thùng phuy cũ không?
Không được hàn cắt trên bồn, thùng phuy ngay cả khi chúng đã rỗng. Cặn dầu mỡ hoặc hơi dung môi còn sót lại khi gặp nhiệt độ cao sẽ lập tức giãn nở và phát nổ.
Hàn xì yêu cầu sự phối hợp nhịp nhàng giữa tay, mắt và sự am hiểu vật liệu. Việc nắm vững an toàn thiết bị, trang bị đủ bảo hộ không chỉ giúp mối hàn đẹp mà còn bảo vệ tính mạng người thợ. Nếu bạn mới làm quen, hãy cắt các đoạn sắt phế liệu để luyện mồi hồ quang và đi những đường thẳng cơ bản trước khi thi công vào sản phẩm thực tế.

CÔNG TY TNHH KỸ THUẬT AN THÀNH
Địa chỉ: 5 Võ Văn Bích, xã Bình Mỹ, Tp. Hồ Chí Minh, Việt Nam
Hotline: 0942 127 028
Email: cokhi.anthanhtech@gmail.com
Tin tức liên quan

18/09
2026
Chọn nhầm dây chằng hàng có thể khiến máy móc trăm triệu xê dịch, hư hỏng và chậm tiến độ giao hàng. Bạn đang phân vân giữa khóa tăng đơ hay khóa cam? Bài viết này sẽ giúp bạn phân biệt chính xác chỉ trong 3 phút để chọn đúng loại, tiết kiệm chi phí và đảm bảo an toàn tuyệt đối.

21/08
2026
Hàn xì là cách gọi phổ biến của công việc hàn kim loại, sử dụng nhiệt, hồ quang hoặc phương pháp năng lượng phù hợp để tạo liên kết giữa các chi tiết. Trong gia công cơ khí, hàn được sử dụng để sản xuất khung máy, chân bàn, giá đỡ, bệ máy, khung sắt, khung inox, vỏ thiết bị và các sản phẩm theo bản vẽ kỹ thuật.

21/08
2026
Ký hiệu mối hàn là các ký hiệu đồ họa trên bản vẽ kỹ thuật chỉ định chi tiết yêu cầu gia công (loại, vị trí, kích thước...). Đọc chuẩn TCVN, ISO 2553 hay AWS A2.4 giúp xưởng cơ khí thi công chính xác tuyệt đối. Cùng xem ngay bảng tra cứu và cách đọc dưới đây!

18/08
2026
Dịch vụ gia công khay inox 304, 316, 201 theo bản vẽ kỹ thuật. Quy trình 8 bước đạt chuẩn ISO 9001, dung sai chính xác đến ±0,05mm. Nhận tư vấn và báo giá trong 24h.
Xem thêm