
Kỹ thuật dập vuốt kim loại là gì? Nguyên lý và ứng dụng thực tế
- Dập vuốt kim loại là gì?
- Nguyên lý hoạt động của dập vuốt
- Các loại dập vuốt kim loại phổ biến
- 1. Theo hình dạng sản phẩm
- 2. Theo số lần tạo hình
- 3. Theo phương pháp chặn phôi
- 4. Theo chiều dày thành
- 5. Theo hướng vuốt lại
- 6. Dập vuốt thủy cơ
- Quy trình dập vuốt kim loại
- Bước 1: Phân tích bản vẽ
- Bước 2: Lựa chọn vật liệu
- Bước 3: Tính toán phôi
- Bước 4: Thiết kế và chế tạo khuôn
- Bước 5: Mô phỏng và dập thử
- Bước 6: Hoàn thiện và kiểm tra
- Các thông số kỹ thuật quan trọng
- Lỗi thường gặp và cách khắc phục
- Ưu điểm và hạn chế của kỹ thuật dập vuốt
- Ứng dụng thực tế
- Máy và thiết bị dập vuốt
- Khi nào nên lựa chọn dập vuốt?
- Câu hỏi thường gặp (FAQ)
Dập vuốt kim loại (Deep Drawing) là nguyên công định hình không gian đóng vai trò xương sống trong ngành gia công áp lực tấm hiện đại. Khả năng biến đổi tấm phôi phẳng thành các cấu kiện rỗng 3D liền khối giúp công nghệ này thống trị chuỗi sản xuất ô tô, hàng không và thiết bị gia dụng.
Kiểm soát lực chặn phôi và mức độ biến dạng giúp hạn chế nhăn vách, rách đáy khi dập vuốt. Bài viết dưới đây giới thiệu nguyên lý, thông số kỹ thuật và cách tối ưu quy trình gia công dập kim loại.
Dập vuốt kim loại là gì?
Dập vuốt kim loại (Deep Drawing) là phương pháp dùng chày ép phôi tấm vào lòng cối để tạo chi tiết rỗng như cốc, hộp hoặc vỏ thiết bị. Vật liệu biến dạng dẻo, không tạo phoi; chiều dày có thể thay đổi cục bộ.
Ví dụ, khi gia công cơ khí dập một đĩa kim loại thành cốc, vật liệu từ vành phôi dịch chuyển vào lòng cối để tạo thành cốc, còn chày định hình phần đáy.
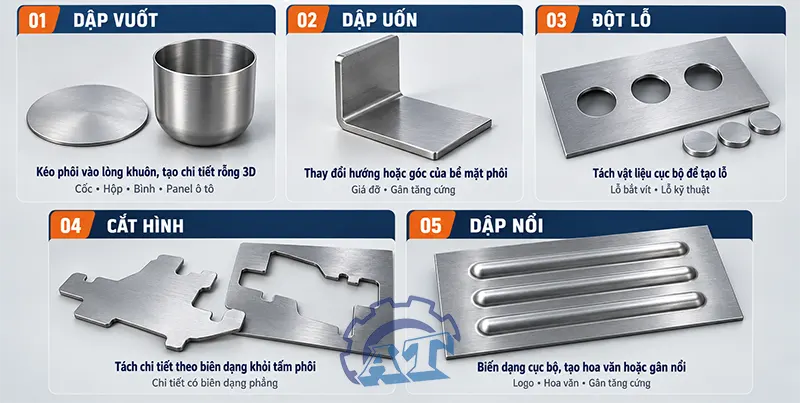
Phân biệt dập vuốt với các nguyên công dập khác
| Nguyên công | Cơ chế biến dạng cốt lõi | Sản phẩm điển hình |
| Dập vuốt | Kéo phôi vào lòng khuôn tạo chi tiết rỗng (3D) | Cốc, hộp, bình, panel ô tô |
| Dập uốn | Thay đổi hướng hoặc góc của bề mặt phôi | Giá đỡ, gân tăng cứng |
| Đột lỗ | Phá hủy cục bộ, tách vật liệu để tạo lỗ | Lỗ bắt vít, lỗ kỹ thuật |
| Cắt hình | Phá hủy liên kết, tách chi tiết khỏi tấm phôi | Biên dạng phẳng |
| Dập nổi | Kéo dãn cục bộ tạo hoa văn, gân trên bề mặt | Logo, gân tăng cứng |
Dập vuốt thiên về định hình cấu trúc không gian ba chiều; trong khi cắt và đột lỗ dựa trên nguyên lý phá hủy liên kết vật liệu tại vùng chịu lực cắt.
Phân biệt các loại dập trong gia công cơ khí
Nguyên lý hoạt động của dập vuốt
Các bộ phận chính trong khuôn dập vuốt
-
Chày vuốt (Punch): Truyền lực biến dạng, quyết định biên dạng mặt trong chi tiết.
-
Cối vuốt (Die): Tạo lòng khuôn, quyết định biên dạng mặt ngoài.
-
Tấm chặn phôi (Blank Holder): Áp lực lên vành phôi, kiểm soát tốc độ dòng chảy vật liệu, ngăn chặn hiện tượng nhăn.
-
Vành cối và bán kính lượn: Khu vực chuyển tiếp ứng suất, giúp phôi trượt êm vào lòng khuôn.
-
Hệ thống dẫn hướng: Đảm bảo độ đồng tâm tuyệt đối giữa chày và cối.
-
Cơ cấu đẩy: Hỗ trợ tách và tháo chi tiết khỏi khuôn sau nguyên công.
Trình tự biến dạng
-
Phôi phẳng được cấp lên mặt cối và định vị chuẩn tâm.
-
Tấm chặn phôi hạ xuống, kẹp chặt vành phôi với lực ép được tính toán trước.
-
Chày ép đi xuống, đẩy phần trung tâm phôi vào lòng cối.
-
Vật liệu vùng vành chảy hướng tâm. Tại đây, kim loại chịu ứng suất kéo theo phương bán kính và ứng suất nén theo phương tiếp tuyến.
-
Chày rút về, cơ cấu đẩy tháo sản phẩm rỗng khỏi khuôn.
Trong cơ chế này, vùng vành phôi chịu nén chu vi nên dễ sinh ra khuyết tật nhăn (wrinkling); vùng bán kính lượn chịu kéo lớn nhất nên dễ bị mỏng thành hoặc rách (tearing). Lực chặn, bán kính lượn, tỷ lệ khe hở và dầu bôi trơn là các biến số quyết định tính ổn định.
Vì sao phôi không bị cắt rời?
Dập vuốt làm kim loại biến dạng dẻo và dịch chuyển theo hình dạng khuôn. Khe hở khuôn, lực chặn và mức biến dạng được kiểm soát phù hợp để phôi tạo hình mà không bị cắt hoặc rách.
Các loại dập vuốt kim loại phổ biến
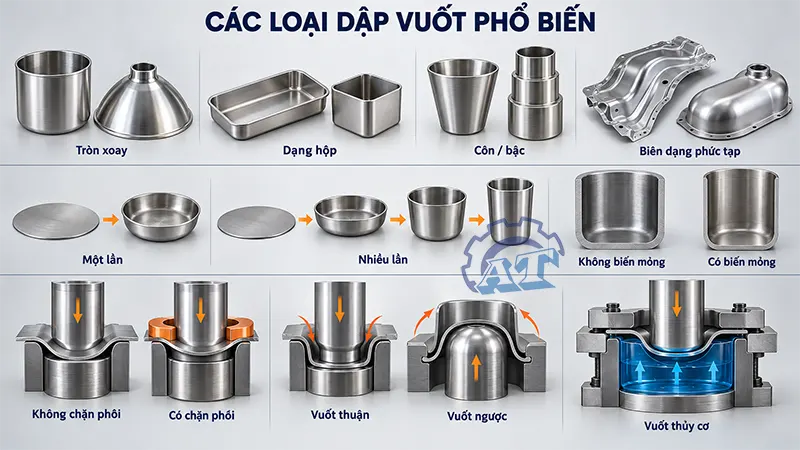
Dập vuốt kim loại là quá trình tạo hình phôi tấm thành chi tiết rỗng như cốc, hộp, khay và vỏ thiết bị. Công nghệ này được phân loại theo hình dạng, số lần tạo hình, phương pháp chặn phôi, chiều dày thành và hướng vuốt.
1. Theo hình dạng sản phẩm
-
Dạng tròn xoay: Cốc, vỏ lon, vỏ trụ, chóa đèn.
-
Dạng hộp: Khay chữ nhật, hộp vuông; cần kiểm soát dòng vật liệu tại các góc.
-
Dạng côn, bậc: Vỏ côn, chụp kim loại, vỏ nhiều bậc; có thể cần nhiều bước tạo hình.
-
Biên dạng phức tạp: Một số tấm thân xe, nửa vỏ bình nhiên liệu; thường kết hợp dập vuốt và kéo giãn.
2. Theo số lần tạo hình
-
Dập vuốt một lần: Hoàn thành hình dạng yêu cầu trong một nguyên công khi mức biến dạng nằm trong khả năng của vật liệu và khuôn.
-
Dập vuốt nhiều lần: Tạo hình qua nhiều bước, phù hợp với chi tiết sâu hoặc khó dập. Với cốc trụ, vuốt lại thường giảm đường kính và tăng chiều cao. Ủ trung gian chỉ thực hiện khi cần khôi phục độ dẻo, không bắt buộc sau mỗi bước.
3. Theo phương pháp chặn phôi
-
Không chặn phôi: Phù hợp khi phôi tương đối dày, hình dạng và mức biến dạng cho phép hạn chế nhăn.
-
Có chặn phôi: Phổ biến với phôi mỏng, giúp kiểm soát dòng vật liệu. Lực chặn quá thấp dễ gây nhăn; quá cao có thể gây mỏng, rách thành.
4. Theo chiều dày thành
-
Dập vuốt không chủ đích biến mỏng: Tạo hình chi tiết rỗng mà không ép giảm chiều dày thành; vẫn có thể xuất hiện dày hoặc mỏng cục bộ.
-
Dập vuốt kết hợp biến mỏng - Ironing: Ép thành chi tiết qua khe hở nhỏ hơn chiều dày thành đầu vào để giảm độ dày, tăng chiều dài và cải thiện độ đồng đều; thường dùng cho vỏ lon, vỏ trụ mỏng.
5. Theo hướng vuốt lại
-
Vuốt lại thuận: Tiếp tục tạo hình theo hướng của lần vuốt trước.
-
Vuốt lại ngược: Đảo hướng tạo hình, làm thành cốc lộn từ trong ra ngoài; có thể giảm số bước với hình dạng phù hợp.
6. Dập vuốt thủy cơ
Dập vuốt thủy cơ - Hydromechanical deep drawing kết hợp chày với áp suất chất lỏng để hỗ trợ phôi ôm sát chày. Phương pháp này có thể tăng tỷ số vuốt và cải thiện bề mặt; hiệu quả phụ thuộc vật liệu, hình dạng và chế độ áp suất. Đây là một phương pháp thuộc nhóm hydroforming.
Quy trình dập vuốt kim loại
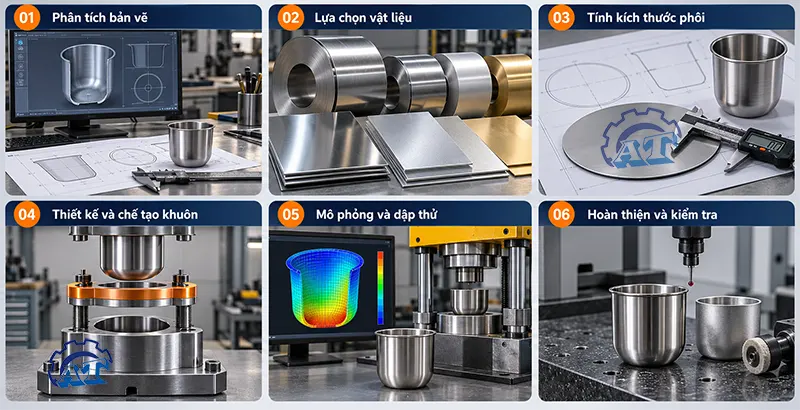
Quy trình chuẩn dập vuốt kim loại gồm 6 bước, từ phân tích bản vẽ đến hoàn thiện và kiểm tra sản phẩm.
Bước 1: Phân tích bản vẽ
Xác định hình dạng, chiều sâu, bán kính góc, dung sai và mức biến mỏng cho phép. Làm rõ yêu cầu cắt mép, đột lỗ và tháo sản phẩm khỏi khuôn.
Bước 2: Lựa chọn vật liệu
Chọn vật liệu có khả năng tạo hình phù hợp như thép cán nguội chuyên dùng cho dập vuốt, inox SUS304/SUS316, nhôm 1050/5052 hoặc đồng thau. Cần xem xét cả chiều dày và trạng thái vật liệu.
Bước 3: Tính toán phôi
Xác định kích thước, hình dạng phôi và lượng dư cắt mép. Có thể tính theo diện tích bề mặt khi chiều dày gần như không đổi; với chi tiết phức tạp, nên kết hợp phần mềm để tối ưu phôi.
Bước 4: Thiết kế và chế tạo khuôn
Lựa chọn khe hở chày–cối, bán kính góc, lực chặn phôi và vật liệu khuôn phù hợp. Bố trí bôi trơn, thoát khí và cơ cấu tháo sản phẩm để quá trình dập ổn định.
Bước 5: Mô phỏng và dập thử
Mô phỏng khi cần để dự báo nguy cơ nhăn, rách hoặc mỏng thành. Dập thử và điều chỉnh khuôn, lực chặn, tốc độ dập, bôi trơn trước khi sản xuất hàng loạt.
Bước 6: Hoàn thiện và kiểm tra
Cắt mép, đột lỗ, nắn chỉnh và xử lý bề mặt theo yêu cầu. Kiểm tra kích thước, chiều dày thành và ngoại quan trước khi nghiệm thu.
Các thông số kỹ thuật quan trọng
Hệ số dập vuốt
Hệ số dập vuốt (m) với chi tiết trụ tròn được xác định bằng công thức:
m = d/D
Trong đó:
-
D: Đường kính phôi (hoặc đường kính sản phẩm của bước dập trước).
-
d: Đường kính chày dập (chi tiết sau nguyên công).
Giá trị m càng nhỏ, biên độ biến dạng càng khốc liệt. Không tồn tại một hằng số m dùng chung. Trị số m tới hạn phải được tính toán riêng biệt dựa trên biểu đồ giới hạn tạo hình của vật liệu, độ dày phôi, ma sát và kết cấu bôi trơn. Nếu ép m nhỏ hơn giới hạn cho phép trong một lần dập, sản phẩm sẽ đứt gãy.
Lực chặn phôi
Thiếu lực chặn: Phôi mất ổn định cục bộ, sinh nếp nhăn ở vành.
Thừa lực chặn: Ma sát cản trở dòng chảy quá lớn, ứng suất kéo vách tăng vọt dẫn đến đứt vách/đáy. Áp lực chặn phải được mô phỏng biên độ biến thiên theo hành trình chày.
Bán kính lượn và Khe hở
-
Bán kính lượn: Quá nhỏ gây hiệu ứng chém, tập trung ứng suất sinh rách. Quá lớn làm phôi tuột sớm, sinh nhăn vách.
-
Khe hở (Clearance): Ảnh hưởng trực tiếp đến chất lượng bề mặt và lực máy dập. Trong vuốt không biến mỏng, khe hở thực tế thường được cộng thêm 10-15% chiều dày vật liệu để bù trừ độ dày cục bộ ở phần vành.
Ma sát và bôi trơn
Bôi trơn làm giảm hệ số ma sát mu, triệt tiêu lực dản dòng chảy, chống lột bề mặt (galling), tăng tuổi thọ khuôn. Màng bôi trơn công nghiệp phải chịu được áp lực cao nhưng đảm bảo tính tẩy rửa tốt cho công đoạn mạ/sơn.
Lỗi thường gặp và cách khắc phục
| Khuyết tật | Cơ chế & Nguyên nhân cốt lõi | Hướng xử lý kỹ thuật |
| Nhăn ở vành (Wrinkling) | Lực chặn thấp, ứng suất nén chu vi vượt ngưỡng đàn hồi cục bộ. | Tăng áp lực kẹp, hiệu chỉnh kích thước phôi, thiết kế gân chặn phôi (draw bead). |
| Rách thành/đáy (Tearing) | Lực chặn quá gắt, ma sát lớn, bán kính góc nhỏ khiến ứng suất kéo vượt sigma_u. | Giảm lực kẹp, tăng bán kính lượn R_c R_m, tăng các bước dập trung gian, tối ưu dầu bôi trơn. |
| Mỏng cục bộ (Thinning) | Kéo biến dạng tập trung tại góc lượn chày do thiết kế chưa chuẩn. | Tối ưu khe hở khuôn, nới lỏng dòng chảy vật liệu qua khuôn, dùng CAE mô phỏng lại biểu đồ ứng suất. |
| Xước bề mặt (Galling) | Bề mặt cối thô ráp, phá vỡ màng bôi trơn, kẹt phoi vi mô. | Đánh bóng cối chuẩn gương, phủ mạ PVD bề mặt cối, đổi mác dầu dập vuốt chịu áp lực cao. |
| Tai lượn sóng (Earing) | Hiện tượng dị hướng dẻo (Anisotropy) nội tại của thép cuộn định hướng. | Tính toán cắt mép bằng máy cắt 3D hoặc khuôn xả biên riêng biệt ở công đoạn sau. |
Lưu ý kỹ thuật: Nhăn do nén, Rách do kéo. Đây là hai trạng thái nghịch đảo. Việc tăng bạo lực chặn để trị dứt điểm nếp nhăn sẽ đẩy sản phẩm tiến thẳng đến điểm rách. Yêu cầu bắt buộc là xác định dải lực chặn an toàn (Window of operation).
Ưu điểm và hạn chế của kỹ thuật dập vuốt
Ưu điểm:
-
Định hình xuất sắc các chi tiết rỗng không gian phức tạp.
-
Chu kỳ gia công cực ngắn, năng suất cao, hoàn toàn tương thích với hệ thống tự động hóa.
-
Cấu trúc sản phẩm liền khối, độ cứng vững cao, độ đồng tâm tuyệt đối.
-
Tiết kiệm vật tư, giảm chi phí nhân công hàn, mài và lắp ráp cơ khí.
-
Đơn giá trên cấu kiện siêu rẻ đối với lô hàng lớn (Mass production).
Hạn chế:
-
Chi phí nghiên cứu R&D, thiết kế CAE và chế tạo bộ khuôn/đồ gá ban đầu rất lớn.
-
Không đáp ứng được sự thay đổi linh hoạt của bản vẽ kỹ thuật định kỳ.
-
Nhạy cảm cực độ với thông số quy trình; sai số nhỏ về ma sát/bôi trơn lập tức sinh phế phẩm hàng loạt.
-
Khó gia công vật liệu giòn, tính dẻo thấp (như titan hoặc thép hợp kim cường độ cao không qua xử lý nhiệt).
Ứng dụng thực tế
-
Công nghiệp ô tô: Chế tạo bình nhiên liệu, mâm xe, nắp capo, panel thân xe, hốc bánh xe, vỏ hộp số.
-
Gia dụng & Tiêu dùng: Chậu rửa bát inox liền khối, lòng nồi cơm điện, vỏ lon nhôm định hình, tủ lạnh, máy giặt.
-
Điện - Điện tử: Vỏ thiết bị đóng cắt, lốc máy nén lạnh, chóa đèn phản quang, khung shielding bảo vệ linh kiện.
-
Hàng không & Khí nén: Bình tích áp thủy lực, nắp đậy chịu áp, vòm vỏ động cơ phản lực.
-
Y tế: Khay phẫu thuật inox nguyên khối, bồn rửa vô trùng (triệt tiêu mối hàn để chống đọng vi khuẩn).
Máy và thiết bị dập vuốt
-
Máy dập cơ khí: Chu kỳ nhanh, phù hợp sản xuất hàng loạt với hành trình và lực dập đáp ứng yêu cầu.
-
Máy dập thủy lực: Dễ điều chỉnh lực ép, tốc độ và hành trình, phù hợp chi tiết sâu hoặc phức tạp.
-
Máy dập servo: Điều khiển linh hoạt chuyển động chày, hỗ trợ tối ưu năng suất và chất lượng tạo hình.
-
Thiết bị tự động hóa: Robot cấp phôi, hệ thống bôi trơn, cảm biến và camera giúp vận hành ổn định, kiểm soát chất lượng.
Khi nào nên lựa chọn dập vuốt?
Dập vuốt phù hợp với chi tiết rỗng liền khối, thiết kế ổn định và sản lượng đủ lớn để phân bổ chi phí khuôn.
Với sản phẩm đơn chiếc, mẫu thử hoặc thiết kế thường xuyên thay đổi, cắt laser kết hợp chấn và hàn có thể tiết kiệm hơn nếu đáp ứng yêu cầu kỹ thuật.
Câu hỏi thường gặp (FAQ)
1. Dập vuốt kim loại là gì?
Là phương pháp dùng chày ép tấm kim loại phẳng vào khuôn (cối) để tạo thành các sản phẩm rỗng 3D (như cốc, hộp, bình) mà không cần cắt gọt hay tạo phoi.
2. Dập vuốt có làm thay đổi chiều dày vật liệu không?
Thông thường là không, độ dày gần như giữ nguyên bản. Chỉ khi có yêu cầu đặc biệt (như làm vỏ lon mỏng), người ta mới áp dụng phương pháp dập ép mỏng thành.
3. Vì sao sản phẩm dập vuốt bị nhăn?
Do phần vành kim loại bị nén lại khi kéo vào khuôn. Nếu tấm chặn phôi không ép đủ lực để kẹp phẳng, vật liệu sẽ bị đùn và sinh ra nếp nhăn.
4. Dập vuốt inox có khó không?
Khá khó vì inox sinh ma sát cao và rất nhanh bị cứng lại khi ép. Cần sử dụng khuôn chống mài mòn, tính toán lực chặn chuẩn xác và dùng dầu bôi trơn chuyên dụng cho inox.
5. Khi nào nên dùng dập vuốt thay cho cắt laser và chấn uốn?
Nên dùng khi cần sản xuất số lượng lớn (hàng ngàn sản phẩm) và yêu cầu thiết kế liền khối, không mối hàn, chống rò rỉ (như chậu rửa, bình xăng). Cắt chấn và hàn chỉ phù hợp để làm mẫu hoặc chạy lô số lượng ít.
Bạn cần gia công hàng loạt chi tiết kim loại dạng cốc, hộp hay vỏ thiết bị?
Hãy gửi bản vẽ (2D/3D), loại vật liệu, độ dày phôi và sản lượng dự kiến. Chúng tôi sẽ tư vấn phương án công nghệ, số lần dập, lựa chọn máy và thiết kế khuôn tối ưu nhất cho bạn.

CÔNG TY TNHH KỸ THUẬT AN THÀNH
Địa chỉ: 5 Võ Văn Bích, xã Bình Mỹ, Tp. Hồ Chí Minh, Việt Nam
Hotline: 0942 127 028
Email: cokhi.anthanhtech@gmail.com
Tin tức liên quan

09/10
2026
Bạn đang kiểm tra nhãn mác quần áo và thắc mắc vải sợi polyester thuộc loại vải nào? Trả lời ngắn gọn: Vải polyester thuộc nhóm vải sợi hóa học, cụ thể là vải dệt từ sợi tổng hợp.

09/10
2026
Gia công dập thép tấm dày là quá trình sử dụng máy ép và khuôn để cắt, đột, uốn, dập vuốt hoặc tạo hình thép có chiều dày lớn. Công nghệ phù hợp phải được lựa chọn dựa trên mác thép, chiều dày, hình dạng sản phẩm, sản lượng và yêu cầu dung sai. Máy ép thủy lực thường phù hợp với chi tiết lớn hoặc dập vuốt sâu, trong khi máy ép cơ và servo phù hợp hơn với sản xuất tốc độ cao và quy trình lặp lại.

08/10
2026
Chấn dập kim loại trong sản xuất vỏ tủ điện, thang máng cáp là quá trình đột lỗ, tạo gân và chấn gấp kim loại tấm theo bản vẽ kỹ thuật. Công nghệ này giúp tạo hình chi tiết, tăng độ cứng vững và bảo đảm tính đồng bộ khi lắp ráp. Bài viết dưới đây làm rõ vật liệu, quy trình gia công và các tiêu chuẩn cần tham khảo, giúp doanh nghiệp, nhà thầu cơ điện lựa chọn phương án phù hợp với yêu cầu công trình.

26/09
2026
Dây tăng đơ bị xoắn khi siết dễ gây kẹt trục, đứt gãy và tuột kiện hàng. Tuyệt đối không cố siết ép cho thẳng. Hãy xả lực an toàn, tháo xoắn, kiểm tra sờn rách và luồn lại đúng cách. Dưới đây là 5 bước xử lý nhanh và dấu hiệu bắt buộc phải thay mới thiết bị.
Xem thêm